Parti strutturali per automazione
Parti strutturali per attrezzature di automazione. Lavorazione di precisione per la robotica. Il team tecnico esamina i disegni e risponde sulla producibilità entro 24 ore.
Capacità principali
- 220 macchine CNC (100 centri a 5 assi, 50 torni CNC, 70 macchine a fantina mobile)
- Tolleranza standard: ±0,005mm
- Materiali: alluminio 6061/7075, acciaio inox 304/316, titanio TC4, ottone, PEEK
- Trattamento superficiale: anodizzazione, elettroplaccatura, verniciatura a polvere
- Controllo: verifica dimensionale con macchina di misura a coordinate
- Capacità: 5.000.000 pz/mese
Parti strutturali per automazione — produzione presso lo stabilimento CHX Metal a Shenzhen (Baoan), Cina. Lavoriamo su disegno del cliente, dal prototipo singolo alla produzione in serie, con controllo CMM e reportistica completa per ogni consegna.
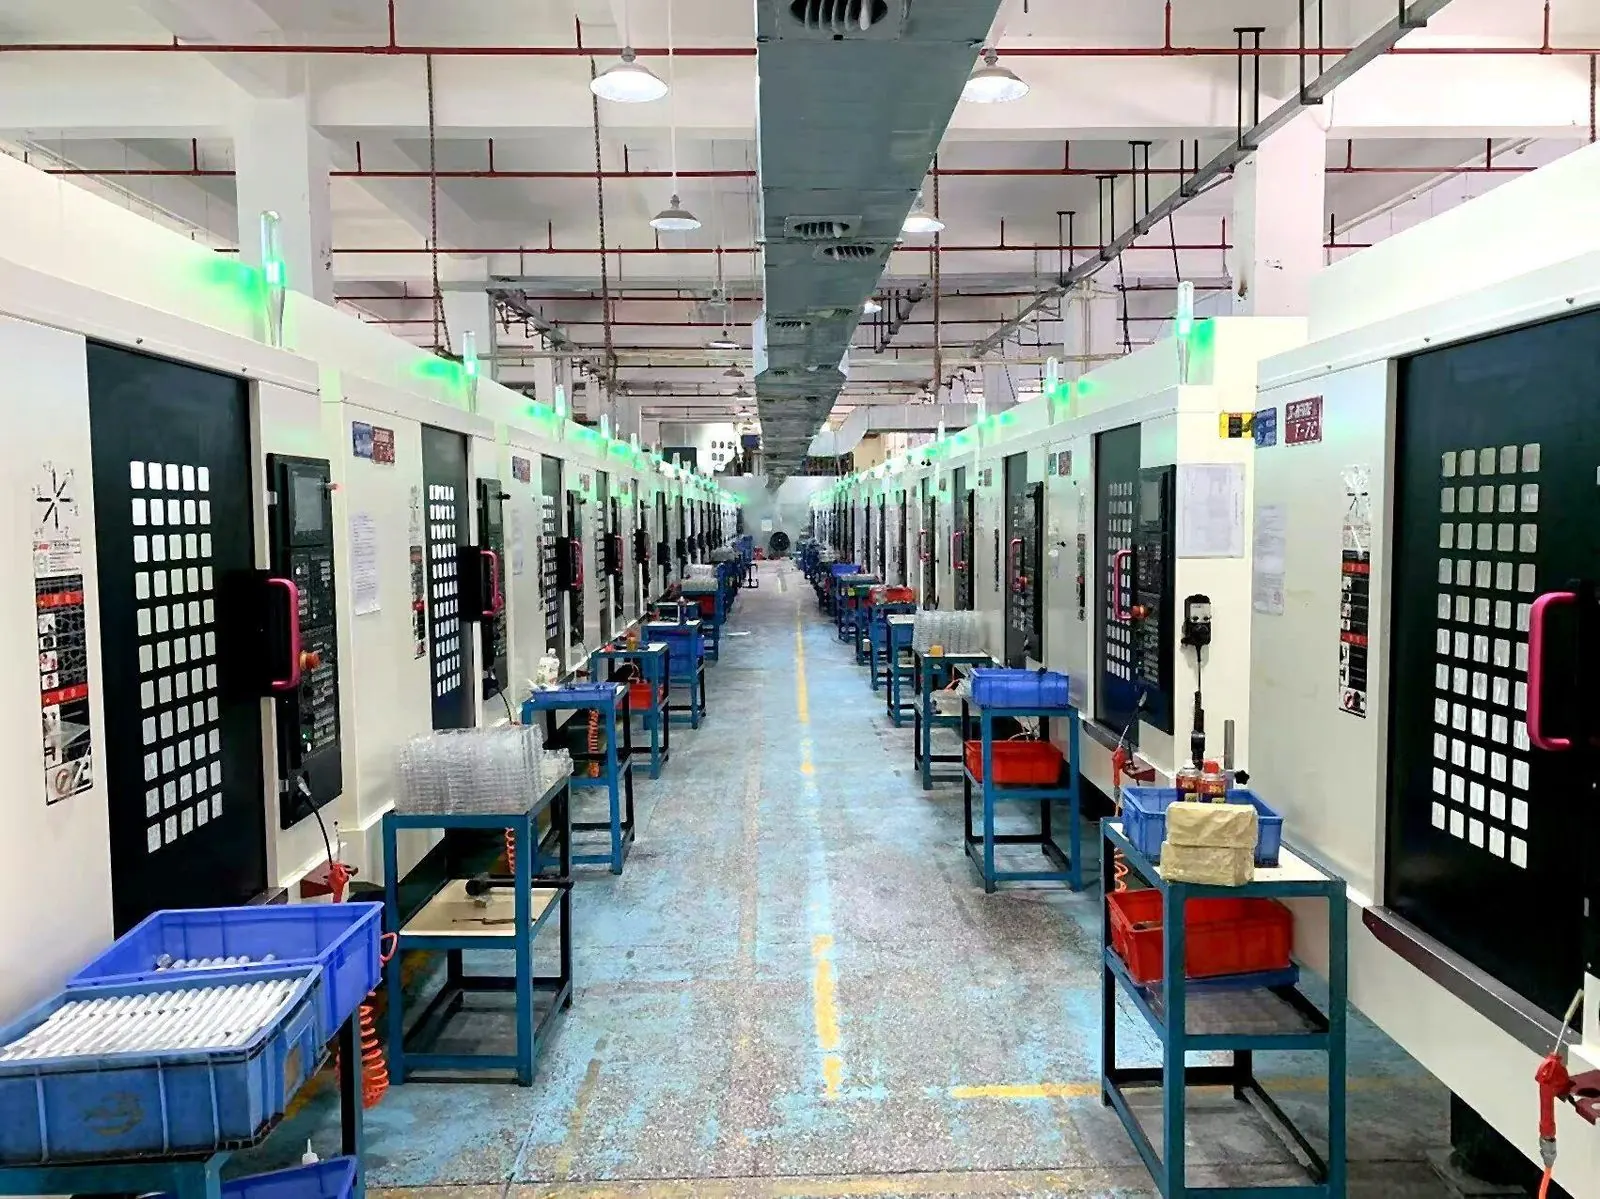
Materiali e capacità
Materiali e capacità di lavorazione disponibili: Aluminum 6061-T6 extrusion and plate, 7075, Q235/45# steel.
Precisione di lavorazione
Precisione raggiungibile: ±0.005mm, parallelism 0.005mm/300mm. Report di misura e documentazione PPAP disponibili su richiesta.
Applicazioni tipiche
Parti e componenti che produciamo tipicamente:
- conveyor system frames and cross members
- robot cell bases and pedestal plates
- linear rail supports and gantry beams
- machine guarding and cable carrier mounts
Controllo qualità
Ogni pezzo è controllato con 1 CMM. Il nostro sistema di gestione qualità è certificato ISO 9001:2015. Report di misura, documentazione PPAP e campioni iniziali disponibili su richiesta. Capacità produttiva fino a 5.000.000 pezzi al mese, con contratti pluriennali a prezzo fisso.
Tempi e consegna
Prototipi: 3-7 giorni lavorativi. Produzione in serie: 7-15 giorni, fino a 20 giorni con trattamenti superficiali. Spedizioni mondiali via DHL/FedEx, imballaggio anticorrosione e contenitori dedicati per pezzi di precisione. Tracciabilità completa di ogni lotto dal materiale alla spedizione.
Perché CHX Metal
CHX Metal è uno stabilimento produttivo a Baoan, Shenzhen (Cina): 220 macchine CNC, tra cui 100 centri di lavoro a 5 assi, 50 torni CNC e 70 torni automatici Swiss-type. Lavoriamo direttamente, senza intermediari: dall'analisi DFM alle consegne in serie secondo programma Kanban. Risposta ai RFQ entro 24 ore.
Parti strutturali per l'automazione
Le parti strutturali per l'automazione sono componenti di dimensioni medio-grandi, dove la rigidità e la stabilità dimensionale contano quanto la precisione. Sono spesso basi, piastre e telai che devono restare piani e paralleli anche sotto carico. Per questo partiamo da una fase di analisi del disegno per definire i punti di appoggio e le sequenze di lavorazione più adatte.
Il controllo della planarità e del parallelismo è centrale: usiamo fresatura su entrambe le facce con ripresa a specchio e, quando serve, rettifica di finitura. Le superfici di riferimento vengono lavorate per prime e usate come base per tutte le operazioni successive. In questo modo gli errori si distribuiscono in modo prevedibile e non si sommano.
I fori di montaggio e le sedi di registrazione devono essere allineati tra loro lungo tutta la struttura. Li lavoriamo con posizionamento su centri a 5 assi e, per le parti più lunghe, con attrezzature dedicate che mantengono l'allineamento costante. Questo garantisce che moduli e guide si montino senza aggiustamenti in campo.
Materiali e integrazione
I materiali più usati sono alluminio 6061 e 7075 per le strutture leggere, acciai per i componenti più sollecitati e riprese su grezzi di fusione in alluminio. Quando il progetto lo richiede, lavoriamo anche acciai inossidabili e plastiche tecniche. La scelta dipende dal carico, dall'ambiente e dal peso ammesso del gruppo.
Le finiture tipiche sono anodizzazione, verniciatura a polvere e trattamenti anticorrosione per gli acciai. Sulla base delle tolleranze finali definiamo anche i trattamenti termici e le distensioni, quando servono a stabilizzare il pezzo dopo la lavorazione. Su richiesta marchiamo i particolari con codici laser per la tracciabilità.
Queste parti sono impiegate in telai di macchine automatiche, basi di moduli lineari e strutture di isole robotizzate. Forniamo dal pezzo singolo alla serie, con analisi DFM, tolleranza standard di ±0,005 mm e documentazione completa per ogni consegna.
Strutture e assemblaggio
Le parti strutturali servono telai di macchine automatiche, travi di portale, basi di moduli lineari e strutture di isole robotizzate. La dimensione può arrivare a oltre un metro, con esigenze di planarità e allineamento su tutta la lunghezza. Lavoriamo sia pezzi singoli sia piccole serie ripetute nel tempo.
Su queste dimensioni la distorsione dopo la rimozione del materiale è frequente, quindi prevediamo una distensione intermedia e distribuiamo le asportazioni. Le superfici di riferimento vengono fresate e usate come base per fori e sedi. Quando il pezzo è molto lungo, usiamo attrezzature che lo mantengono sostenuto durante tutta la lavorazione.
Per il montaggio forniamo i fori già in tolleranza e, su richiesta, le spine di riferimento. I pezzi possono essere verniciati o anodizzati prima della consegna, con protezione degli accoppiamenti. Documentiamo ogni lotto con report dimensionale e tracciabilità del materiale.
Domande frequenti
Precisione di lavorazione? Precisione raggiungibile: ±0.005mm, parallelism 0.005mm/300mm. Report di misura e documentazione PPAP disponibili su richiesta.
Controllo qualità? Ogni pezzo è controllato con 1 CMM. Il nostro sistema di gestione qualità è certificato ISO 9001:2015.
Tempi e consegna? Prototipi: 3-7 giorni lavorativi. Produzione in serie: 7-15 giorni, fino a 20 giorni con trattamenti superficiali.
Richiedi un preventivo
Email: mc@chxmetal.com
WhatsApp: +86-181-3885-0989