Fornitori CNC in Cina: confronto con 12 criteri
Confrontare i fornitori CNC in Cina si riduce a quattro grandezze misurabili: la tolleranza realmente mantenuta in produzione, la lista macchine dietro il preventivo, l'ispezione documentata con valori misurati e il costo sbarcato fino alla vostra porta. Chiedete ±0,005 mm verificati con CMM, un numero di mandrini dichiarato, rapporti di prima campionatura per partita e un prezzo DDP. Il resto è linguaggio commerciale.
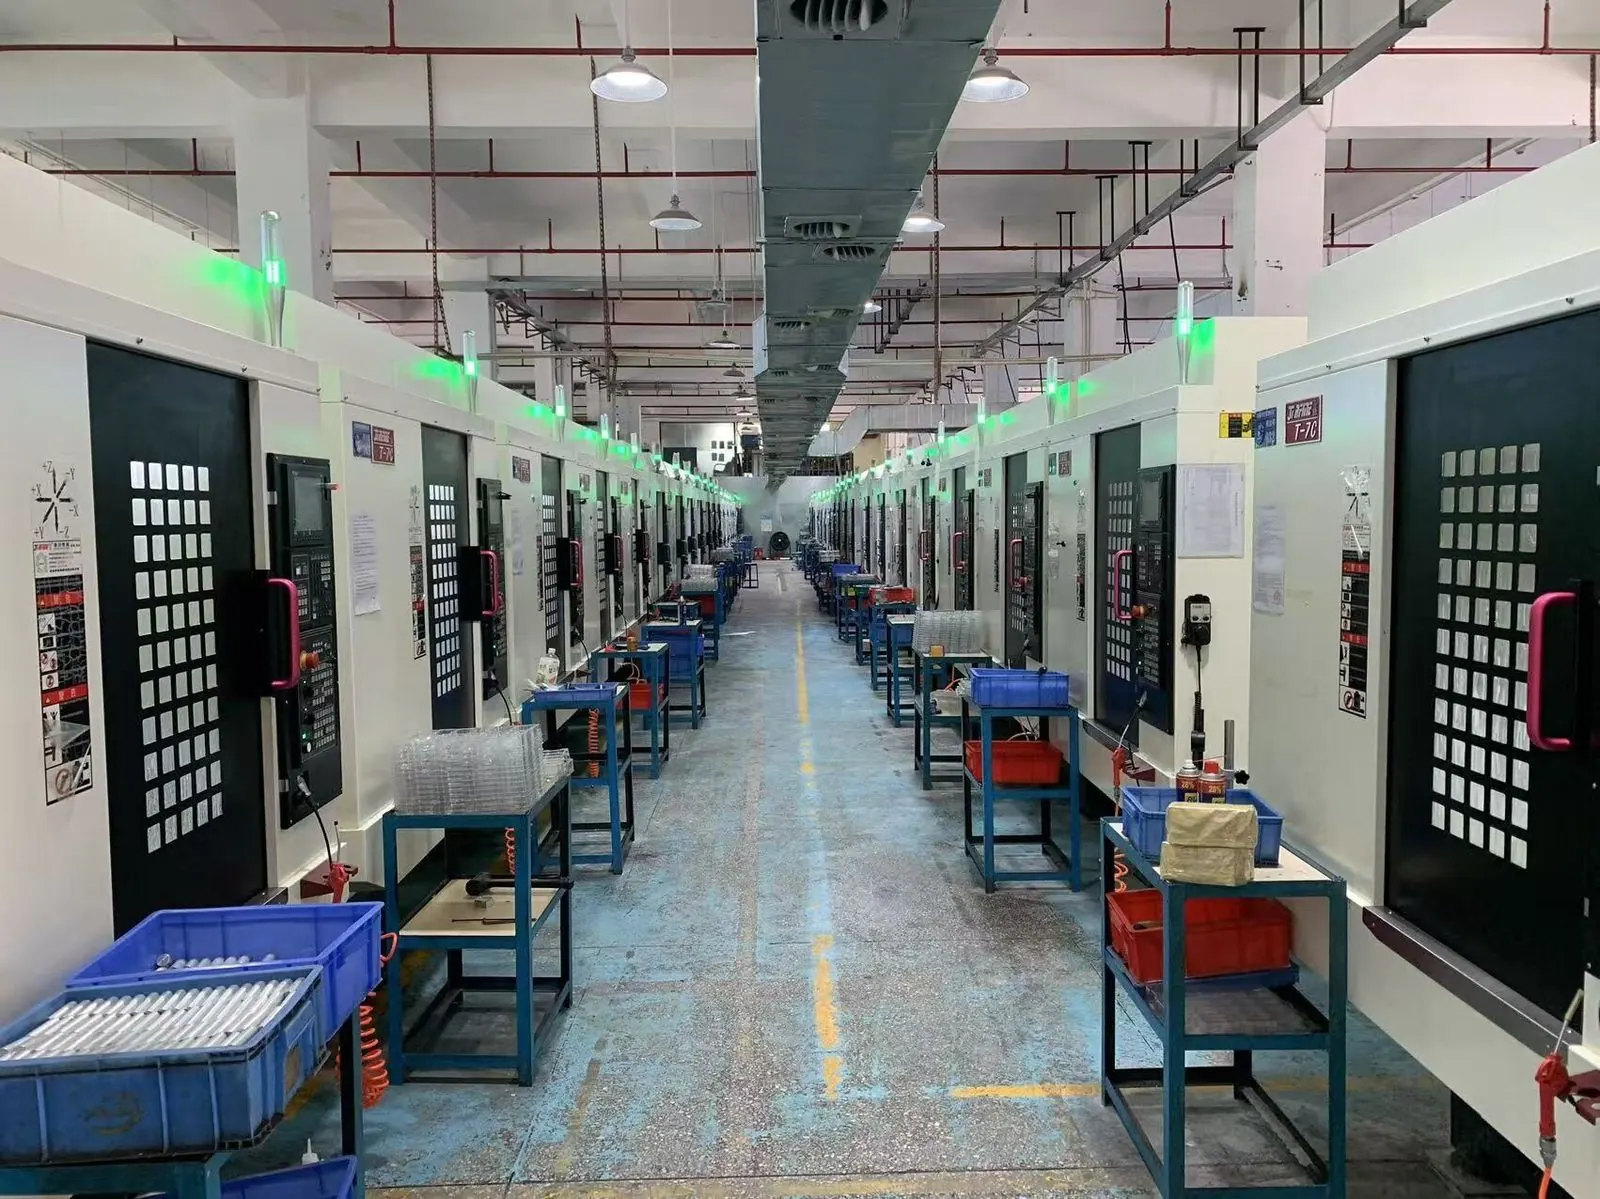
Quasi tutti i confronti tra fornitori falliscono per lo stesso motivo: confrontano aggettivi. «Alta precisione», «lunga esperienza», «consegna rapida» compaiono su ogni sito del settore e non distinguono nulla. Ciò che distingue è la capacità di rispondere a una domanda numerica con un numero: quanti mandrini hanno lavorato alluminio il mese scorso, quale tolleranza è stata mantenuta sugli ultimi 10.000 pezzi, quanto è costato in DDP la spedizione precedente.
Questa pagina è la lista di controllo che useremmo noi se dovessimo comprare. Ogni criterio si può chiedere per iscritto prima dell'ordine, e ogni valore di riferimento è un numero a cui potete tenere un fornitore.
1. Perché un confronto numerico batte una lista di fornitori
Quasi ogni pagina «top 10 fornitori CNC in Cina» in circolazione è scritta da un fornitore che mette se stesso al primo posto. Non è inutile – dice chi sta investendo nella visibilità – ma non è un confronto. Mentre la leggete, verificate se l'azienda che classifica compare nella propria lista e se le altre voci portano valori misurati o solo descrizioni.
Un confronto numerico inverte la direzione: invece di chiedere chi è bravo, chiedete come deve essere una risposta valida e misurate ogni candidato su quella. Funziona anche con un'azienda di cui non avete mai sentito parlare, e funziona quando il candidato siamo noi.
2. I 12 controlli che separano un'officina da un intermediario
Ogni controllo si risolve con una e-mail. Chi risponde con dati concreti a otto o più merita un ordine campione. Sotto i sei, probabilmente state parlando con un intermediario.
| Controllo | Cosa chiedere | Valore da accettare | Perché conta |
|---|---|---|---|
| Tolleranza in produzione | Quale tolleranza sugli ultimi 10.000 pezzi? | ±0,005 mm sui critici, verificata CMM | La tolleranza del prototipo non prevede quella di serie |
| Lista macchine | Quanti mandrini, di quale tipo? | Numero dichiarato più la quota che ha lavorato il vostro materiale il mese scorso | Il numero di mandrini è verificabile, «parco moderne» no |
| Certificati di materiale | EN 10204 3.1 per questa colata? | Sì, per partita, tracciabile alla colata | Spiega un guasto prima di lavorare altri 5.000 pezzi |
| Documenti di ispezione | Prima campionatura con valori misurati? | Sì, valori e non timbri pass/fail | Un timbro non dice quanto siete vicini al limite |
| Contromandrino | Il retro si chiude in un attrezzaggio? | Sì, oppure un piano esplicito di seconda operazione | La ripresa è dove si accumula la catena di tolleranze |
| Bussola di guida | Mandrino scorrevole per particolari lunghi? | Sì, per Ø2–20 mm | I torni a pinza flettono sui particolari snelli |
| Piano pareti sottili | Qual è il piano sotto 1,5 mm? | Attrezzatura, distensione, misura dopo il rilascio | Dice se la risposta è progettata o stimata |
| Finitura e crescita | La tolleranza vale prima o dopo la finitura? | Dichiarato, con piano di mascheratura | L'anodizzazione sposta le quote di ~0,025 mm per superficie a 50 µm |
| Costo sbarcato | DDP al mio indirizzo? | Valore DDP con codice HS | I prezzi FOB non sono confrontabili tra modalità di trasporto |
| Capacità | Produzione mensile per questa famiglia? | Un numero, con il carico attuale | La capacità senza dato di carico non significa nulla |
| Gestione modifiche | Come si gestisce un ECO a metà partita? | Controllo revisione scritto, prima campionatura per revisione | La maggior parte degli scarti nasce da una revisione non registrata |
| Comunicazione | Chi risponde alle domande tecniche? | Un ingegnere nominato, tempo di risposta in ore | I contatti solo commerciali perdono la domanda tecnica |
3. Quattro tipi di fornitore in Cina e a cosa serve davvero ciascuno
Il tipo conta più della dimensione. Un'officina di 40 persone dedicata all'alluminio supera una fabbrica generalista di 600 persone su un programma di scatole in alluminio, e perde nettamente su un assieme multimateriale. Identificate il tipo prima di confrontare i prezzi, perché i prezzi sono confrontabili solo dentro lo stesso tipo.
| Tipo | Dimensione tipica | Davvero bravo in | Dove fallisce | Adatto a |
|---|---|---|---|---|
| Piccola officina rapida | 10–40 addetti | Prototipi, pezzo singolo, iterazione veloce, basso attrezzaggio | Costanza in serie; profondità di ispezione | Validazione del progetto |
| Specialista di medie dimensioni | 80–300 addetti | Una famiglia di materiali o un processo, parametri ripetibili, attrezzature dedicate | Assiemi multimateriale; coordinamento multiprocesso | Particolari in serie e volume in un solo materiale |
| Grande fabbrica generalista | 500+ addetti | Molti processi e materiali, investimenti, sistemi formali | I lotti piccoli perdono priorità; l'alluminio è spesso una linea secondaria | Assiemi complessi in volume |
| Società commerciale | 5–30 addetti | Preventivi rapidi, approvvigionamento ampio, comunicazione in inglese | Nessun mandrino, nessun CMM, nessun controllo di processo | Reperire un processo che nessun altro offre |
Una conseguenza pratica: confrontando offerte di tipi diversi, la più economica è quasi sempre il tipo meno adatto al vostro particolare. Un intermediario può quotare basso perché non porta costi fissi; una grande fabbrica generalista può quotare basso su un particolare semplice perché ammortizza l'attrezzaggio su molte commesse. Nessuno dei due numeri prevede cosa accade quando il disegno ha una tolleranza ±0,005 mm e una parete da 0,8 mm.
4. Valori di riferimento per le serie in alluminio
L'alluminio è il materiale che quasi tutte le officine cinesi dichiarano e quello in cui dichiarazione e capacità divergono di più. Quattro numeri separano le due cose.
Quota mandrini. Chiedete quale percentuale di centri di lavoro ha lavorato alluminio nell'ultimo mese. Chi è attrezzato per l'alluminio ha attrezzature dedicate, utensili con scanalature lucidate e angoli di spoglia elevati, e parametri già assestati. Gestiamo 100 centri di lavoro, 30 dei quali sono macchine 3+2 a posizionamento dedicate all'alluminio: per questo un programma di scatole parte da un set di parametri noto invece che da una prova.
Disciplina sulle pareti sottili. Pareti sotto 1,5 mm richiedono progetto dell'attrezzatura prima della programmazione, una passata di distensione tra sgrossatura e finitura e la misura dopo il rilascio dell'attrezzatura. Chi quota una parete da 0,8 mm senza chiedere come volete misurarla vi sta offrendo un valore auspicabile.
Crescita dell'anodizzazione. L'anodizzazione sposta le quote. Uno strato Tipo III da 50 µm cresce circa metà verso l'esterno e metà nel metallo base, cioè circa 0,025 mm per superficie. Chiedete se le quote di disegno valgono prima o dopo la finitura: chi non ci ha pensato trasferisce l'errore a voi.
Stratificazione delle tolleranze. Mettete ±0,005 mm solo sui particolari che accoppiano o tengono tenuta, e lasciate le quote generali a ISO 2768-m. Un disegno che timbra ±0,005 mm su ogni quota moltiplica il tempo di ispezione senza aggiungere funzione, ed è la ragione più frequente per cui un particolare ragionevole diventa caro.
5. Valori di riferimento per la tornitura di alluminio, acciaio inox e ottone
La tornitura è una capacità diversa dalla fresatura e va valutata separatamente. Tre domande fanno la maggior parte del lavoro.
C'è una bussola di guida? I particolari lunghi e sottili – perni, connettori, raccordi da Ø2–20 mm – si deformano senza guida. I torni a mandrino scorrevole sostengono il pezzo al taglio, per questo tengono tolleranza su particolari che un tornio a pinza non tiene. Gestiamo 70 torni Tsugami a mandrino scorrevole accanto a 50 torni CNC, e la suddivisione conta: il lavoro a pinza va sui torni, il lavoro lungo e sottile sui mandrini scorrevoli.
C'è un contromandrino? Se il retro richiede una seconda operazione, un contromandrino la completa nello stesso attrezzaggio ed elimina l'errore di ripresa. Chiedetelo direttamente: cambia sia la catena di tolleranze sia il prezzo.
Come si gestisce la vita utensile su una serie lunga? Su 50.000 pezzi la domanda non è se il primo è buono, ma se lo è il quarantamillesimo. Chiedete l'intervallo di cambio utensile, il metodo di misura in processo e se i dati di tendenza SPC accompagnano la partita.
6. Cosa deve contenere un preventivo completo
Un preventivo con un numero e un tempo di consegna non è un preventivo, è una posizione di apertura. La tabella elenca cosa deve portare un preventivo per un disegno con tolleranza.
| Voce del preventivo | Una risposta completa | Cosa manca di solito |
|---|---|---|
| Prezzo unitario alla vostra quantità | Prezzo a questa quantità, più scaglioni per 2× e 5× | Gli scaglioni, quindi non potete pianificare la crescita |
| Attrezzaggio e utensili | Voce separata, una tantum o ammortizzata | Nascosti nel prezzo unitario e riaddebitati a ogni riavvio |
| Materiale | Grado, stato, tipo di certificato (EN 10204 3.1) | Solo «alluminio», senza stato né numero di colata |
| Finitura | Processo, spessore, mascheratura, riferimento colore | Spessore e mascheratura, che cambiano le quote |
| Ispezione | Quali particolari, quale strumento, quale formato di rapporto | Una riga generica «QC 100%» |
| Tempi | Prototipo e produzione dichiarati separatamente | Un solo numero che copre entrambi |
| Incoterm | FOB / CIF / DDP con luogo indicato | Solo FOB, lasciando trasporto e dazio a voi |
| Pagamento | Acconto e saldo, con l'evento che lo attiva | Una percentuale senza evento definito |
| Base di revisione | La revisione del disegno a cui si applica il prezzo | Nessun riferimento di revisione, così ogni ECO riapre tutto |
7. Un confronto fra tre fornitori in due settimane
Giorni 1–2. Inviate lo stesso pacchetto RFQ a tutti e tre: PDF 2D, STEP 3D, materiale, finitura, quantità, data obiettivo e le quattro domande della sezione 2. Ingressi identici rendono comparabili le uscite.
Giorni 3–7. Raccogliete i preventivi. Valutate sui 12 criteri, non sul prezzo. Scartate chi omette il piano di ispezione o il certificato di materiale.
Giorni 8–10. Ponete una domanda DFM a cui il disegno non risponde: un riferimento, una mascheratura, una catena di tolleranze. La qualità di quella risposta prevede la qualità del rapporto meglio del prezzo.
Giorni 11–14. Ordinate una partita campione ai due candidati con il punteggio più alto. Confrontate i valori misurati, non le dichiarazioni di conformità. Poi assegnate il volume a chi ha numeri di cui vi fidate.
8. Dove si colloca CHX Metal in questa tabella
Pubblichiamo i nostri numeri perché possiate valutarci con lo stesso metro di chiunque altro. Sono valori di capacità, non affermazioni pubblicitarie, e ognuno è verificabile con un audit o un ordine campione.
| Controllo | Il nostro valore | Come verificarlo |
|---|---|---|
| Macchine interne | 220 totali: 100 centri di lavoro, 50 torni CNC, 70 torni Tsugami a mandrino scorrevole | Audit; targhette e numeri di serie delle macchine |
| Mandrini per alluminio | 30 dei 100 centri di lavoro sono 3+2, in lavoro quotidiano su alluminio | Chiedere l'elenco commesse dell'ultimo mese |
| Tolleranza | ±0,005 mm sui critici, ±0,005 mm o meglio su richiesta; generali a ISO 2768-m | Rapporti di prima campionatura e CMM sul vostro primo pezzo |
| Strumenti di misura | 8 strumenti interni, compreso un CMM Leyden | Audit; richiedere il rapporto CMM con la partita |
| Capacità mensile | Fino a 5.000.000 pezzi | Discussione del carico attuale nel preventivo |
| Suddivisione tornitura | 50 torni CNC per lavoro a pinza, 70 a mandrino scorrevole per Ø2–20 mm lunghi e sottili | Chiedere su quale linea gira il vostro particolare |
| Tempi prototipo | 3–7 giorni | Scritti nel preventivo |
| Tempi produzione | 7–15 giorni, più 3–7 giorni per la finitura | Scritti nel preventivo |
| Quantità minima | 1 pezzo, con prezzi a scaglioni sul volume | Chiedere la tabella degli scaglioni |
| Certificazione | ISO 9001:2015 (NOA198428, valido fino al 2028-06-30) e ISO 14001:2015 (NOA2100184, valido fino al 2027-01-04) | Numeri di certificato, ente NOA, firmatario IAF MLA |
| Non dichiarato | IATF 16949 e ISO 13485 sono in corso, non certificati | Chiedeteci direttamente: lo diciamo |
| Finizioni | Anodizzazione, zincatura e nichelatura, passivazione, brunitura, verniciatura a polvere, marcatura laser | Chiedere quali sono interne per il vostro pezzo; le finizioni speciali si valutano caso per caso |
Domande frequenti
Come confrontare i fornitori CNC in Cina senza andarci?
Chiedete quattro documenti sullo stesso RFQ: un rapporto di prima campionatura con valori misurati, la lista macchine dietro il preventivo, il certificato di materiale della partita reale e un prezzo DDP al vostro indirizzo. Chi non riesce a fornire tutti e quattro su un lavoro, probabilmente lo subappalta.
Che tolleranza è realistica in produzione, non solo sul prototipo?
Chiedetelo separatamente. La tolleranza sul prototipo è facile; la capacità in serie è quella con cui dovrete convivere. Sulle serie in alluminio teniamo ±0,005 mm sui particolari critici con verifica CMM e le quote generali secondo ISO 2768-m, così l'ispezione si concentra dove cambia la funzione.
Un prezzo unitario basso significa un costo sbarcato basso?
Di solito no. Confrontate DDP, non FOB. Modalità di trasporto, classificazione HS, imballo e il costo del ricontrollo dopo una partita respinta stanno tutti fuori dal prezzo unitario. Due offerte distanti il 15% sul prezzo unitario possono invertirsi una volta calcolato il costo sbarcato.
Quante macchine servono per una serie di 10.000 pezzi in alluminio?
Il numero conta meno del fatto che le macchine siano dedicate alla vostra famiglia di materiale. Chi lavora alluminio ogni giorno ha attrezzature, utensili e parametri già assestati; un reparto generalista riattrezza a ogni commessa. Chiedete quale quota di mandrini ha lavorato alluminio il mese scorso.
Come distinguo un'officina da un intermediario?
Un intermediario risponde in fretta e può procurarsi molti processi, ma non vi mostra né il mandrino né l'attrezzatura né la macchina di misura. Un'officina sì. Per qualsiasi particolare con tolleranza, rapporto dimensionale o certificato di materiale, lavorate con chi taglia davvero il metallo.
Come verifico che ISO 9001 sia reale e non un logo di repertorio?
Chiedete numero di certificato, ente emittente e data di validità, poi verificate che l'ente sia firmatario dell'IAF Multilateral Recognition Arrangement. Il nostro ISO 9001:2015 è NOA198428, valido fino al 2028-06-30, emesso da NOA.
Conviene dividere un ordine tra due fornitori?
Dividete solo dopo che entrambi hanno superato la prima campionatura. Dividere la prima partita raddoppia ispezione e comunicazione e nasconde chi ha causato la deriva. Prima campionatura con uno, poi doppia fonte sul volume ripetitivo.
Quanto dovrebbe durare un confronto equo?
Due settimane bastano per tre fornitori: cinque giorni lavorativi per i preventivi, tre per le domande DFM, poi una partita campione ciascuno. Chi non riesce a preventivare in cinque giorni su un disegno definito mostrerà lo stesso ritardo a ogni modifica.
Confrontateci con la vostra lista
Inviate il disegno e la quantità: riceverete note DFM, un prezzo DDP e il piano di collaudo.
Email: mc@chxmetal.com | WhatsApp: +86-181-3885-0989
Shenzhen Changhexin Precision Hardware Co., Ltd. (CHX Metal) · Shajing Street, Bao'an District, Shenzhen, Guangdong, China · ISO 9001:2015 (NOA198428) · ISO 14001:2015 (NOA2100184)
Questa pagina spiega come valutare i fornitori. Non classifica e non nomina altre aziende; i dati sono i nostri e sono verificabili su richiesta.
Correlati: Tornitura CNC di alluminio, acciaio e ottone · Fornitore CNC per l'Italia · Produzione in lotti