CNC-Oberflächenguide: Ra-Werte und Eloxieren
Vom CHX Metal Engineering-Team · Veröffentlicht am 09.10.2026
Ein Leitfaden zur CNC-Oberfläche - was Ra bedeutet, Oberflächen im Bearbeitungszustand, Eloxiertypen (II und III), Galvanik, Passivierung und wie man die Oberfläche in der Zeichnung angibt. Unser Engineering-Team prüft Zeichnungen und meldet die Fertigbarkeit binnen 24 Stunden zurück.
Die Oberfläche entscheidet, ob ein gutes Teil grundlos teuer wirkt - oder ausfällt, weil eine Angabe fehlte. Angegeben wird zuerst Ra für die bearbeitete Fläche, dann der Name der Beschichtung oder Behandlung. So greifen beide Ebenen ineinander.
Was Ra tatsächlich bedeutet
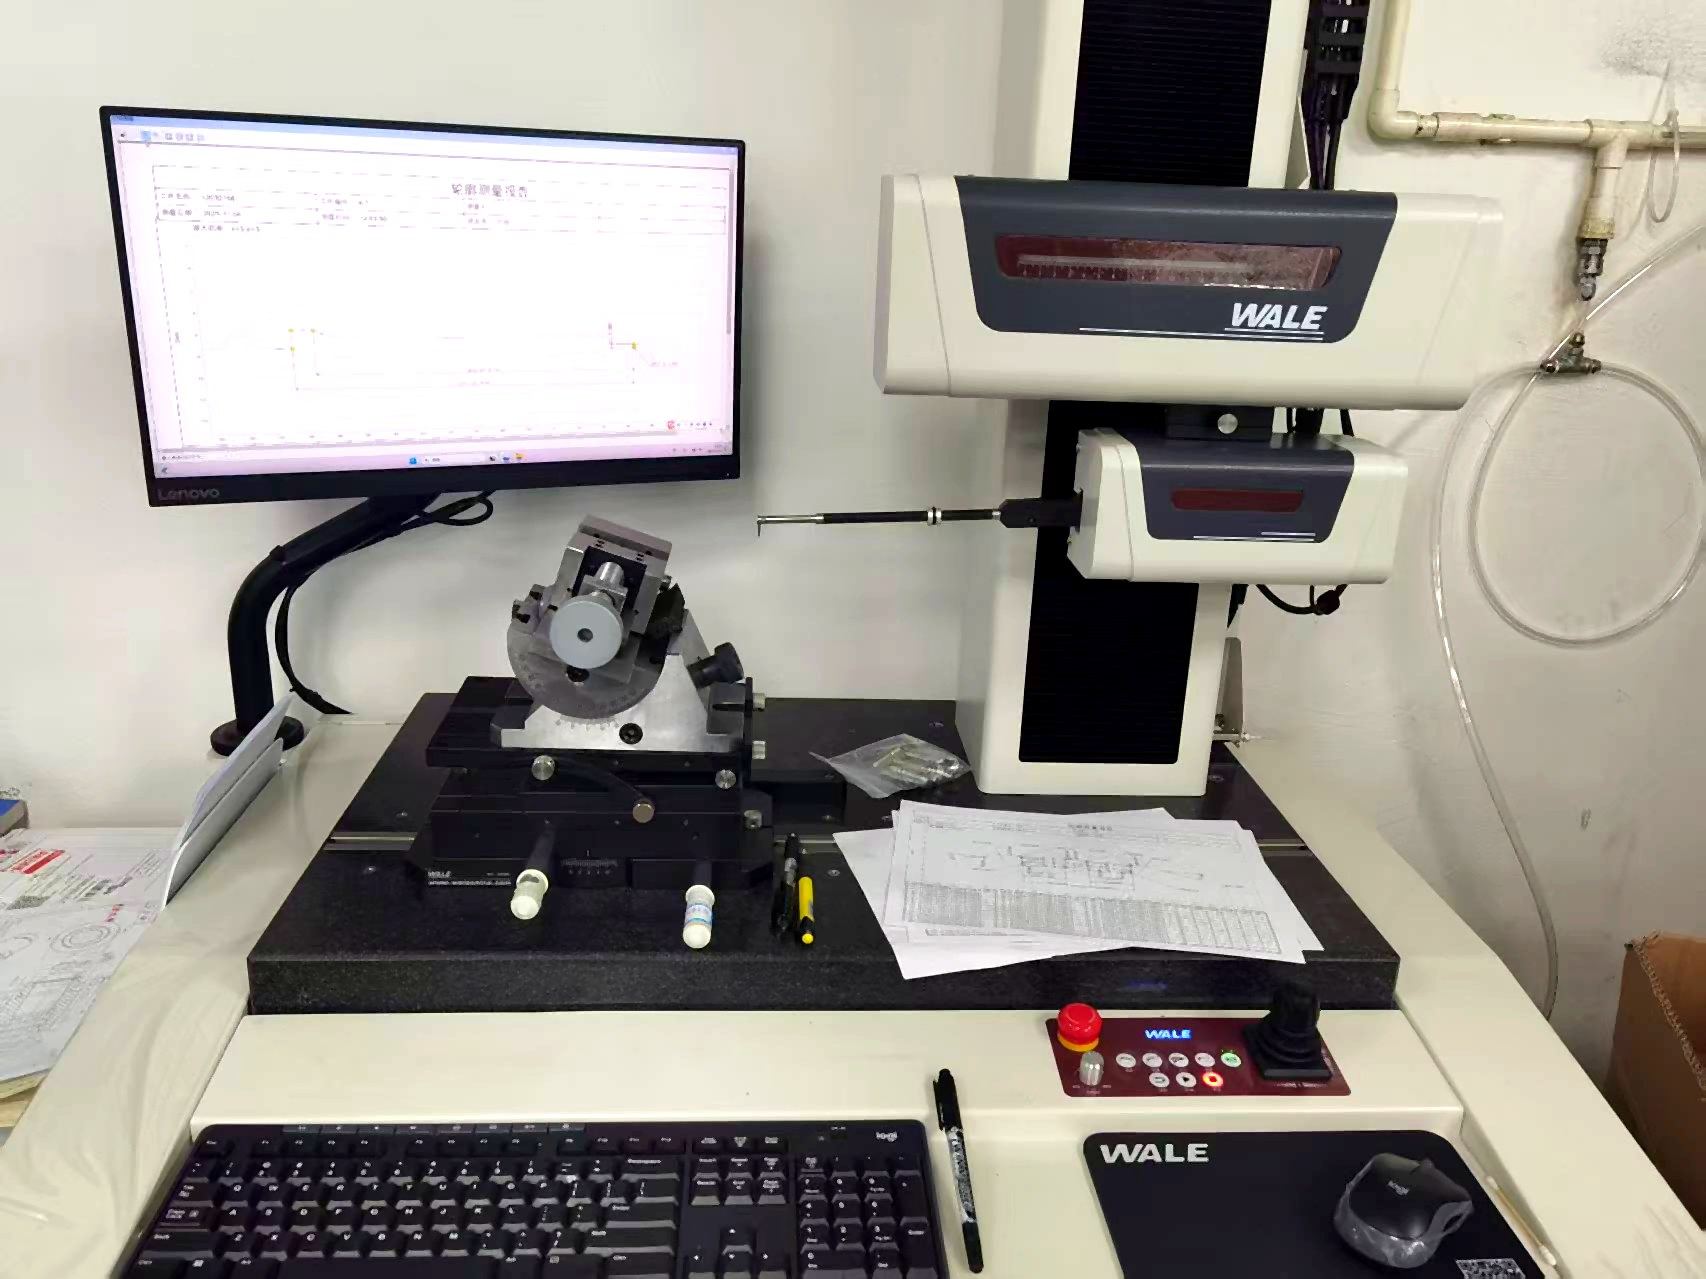
Ra ist der arithmetische Mittenrauwert einer Oberfläche, angegeben in Mikrometern (oder Mikrozoll). Ein kleineres Ra bedeutet eine glattere Oberfläche. Gemessen wird über eine kurze Messstrecke, also beschreibt Ra die Textur, nicht Welligkeit oder Form.
Als grobe Orientierung für die CNC-Zerspanung: eine übliche Dreh- oder Fräsoberfläche liegt bei Ra 1,6-3,2 um; eine feine Oberfläche mit Schlichtgang bei etwa Ra 0,8 um; geschliffene oder geläppte Flächen erreichen Ra 0,4 um oder besser. Der genaue Wert hängt von Werkzeug, Schnittwerten und Werkstoff ab.
Geben Sie ein niedriges Ra nicht über das ganze Teil an. Nur Flächen, die anliegen, dichten oder sichtbar sind, brauchen den Wert. Ein pauschales Polieren kostet Geld ohne Funktion.
Oberflächen im Bearbeitungszustand
Eine gut eingestellte CNC-Maschine erzeugt von sich aus eine saubere Oberfläche im Bearbeitungszustand, mit sichtbaren Werkzeugspuren in Schnittrichtung. Für die meisten inneren und verdeckten Flächen reicht das, und es ist die wirtschaftlichste Variante, weil kein zusätzlicher Arbeitsgang nötig ist.
Wo eine dekorative oder dichtende Fläche gebraucht wird, erzeugt ein Schlichtgang mit kleinerem Bahnabstand oder feinerem Vorschub eine sichtbar glattere Fläche. Weil er auf derselben Maschine läuft, stört er die Toleranzkette nicht so wie ein separater Arbeitsgang.
Eloxieren: Typ II gegen Typ III
Eloxieren ist eine elektrochemische Umwandlung der Aluminiumoberfläche in eine harte Oxidschicht. Es ist weder Lack noch Galvanik - die Schicht wächst aus dem Metall heraus und platzt deshalb nicht ab wie eine Beschichtung.
- Typ II (Schwefelsäure-Eloxal) - die übliche dekorative und schützende Oberfläche. Naturfarben oder in vielen Farben gefärbt. Die Oxidschicht liegt typisch bei 5-25 um und bringt mäßigen Korrosions- und Verschleißschutz.
- Typ III (Harteloxal) - eine dickere, dichtere Schicht, typisch 25-50 um, mit deutlich höherem Verschleißschutz. Eingesetzt auf Verschleißflächen und Gleitteilen. Sie ist meist dunkler und kann Maße verschieben, eng tolerierte Teile müssen den Zuwachs einplanen.
Zwei praktische Hinweise: Eloxieren geht nur bei Aluminium, und weil die Schicht nach außen und innen wächst, muss eine enge Bohrung eventuell maskiert oder vorkompensiert werden. Die Farbtreue über Chargen hinweg ist gut, aber nicht garantiert - sollen mehrere Teile zusammenpassen, lassen Sie sie gemeinsam eloxieren.
Galvanik, Passivierung und weitere Behandlungen
- Passivierung - eine chemische Reinigung von Edelstahl, die freies Eisen entfernt und die passive Oxidschicht wiederherstellt, was den Korrosionsschutz verbessert. Üblich bei Teilen aus 303/304/316.
- Chemisch Nickel - eine gleichmäßige, harte, korrosionsbeständige Schicht, die auch auf komplexen Formen gleichmäßig abscheidet und oft dort eingesetzt wird, wo eine leitfähige, verschleißfeste Oberfläche gebraucht wird.
- Verzinkung / Verzinnung / Versilberung / Vergoldung - eingesetzt auf Steckverbindern und Kontaktteilen aus Kupfer und Stahl für Lötbarkeit, Leitfähigkeit oder Korrosionsschutz.
- Brünieren (Schwarzoxidieren) - eine dünne Umwandlungsschicht auf Stahl, überwiegend optisch und leicht schützend; sie hält einen dünnen Ölfilm gut.
- Pulverbeschichten und Lackieren - eine dickere dekorative und schützende Schicht; es ist ein Maskierungsprozess, geben Sie also an, welche Flächen blank bleiben müssen.
- Kugelstrahlen - eine mechanische Textur, die Flächen egalisiert oder matt wirken lässt; häufig vor dem Eloxieren eingesetzt.
Wie Oberfläche und Toleranz zusammenspielen
Jede Schicht, die Dicke aufträgt, kann ein Maß verschieben. Eloxieren, Galvanik und Pulverbeschichten beeinflussen das Endmaß, und auf Gewinden und Bohrungen ist der Effekt nicht immer gleichmäßig. Hat ein Teil eine enge Passung und eine Beschichtung, maskieren Sie die Passung oder kompensieren Sie das Maß vor der Beschichtung.
Die zweite Wechselwirkung ist die Reihenfolge der Arbeitsgänge. Die Oberflächenbehandlung kommt meist nach der Zerspanung, eine Fläche, die nach dem Eloxieren plan sein muss, ist also einzuplanen; eine lasermarkierte Seriennummer wird je nach Beständigkeit vor oder nach der Beschichtung aufgebracht.
So geben Sie die Oberfläche in der Zeichnung an
- Nennen Sie eine allgemeine Angabe für die Standardoberfläche und setzen Sie Ra nur auf die Flächen, die ihn brauchen.
- Benennen Sie die Behandlung genau: "naturfarben eloxiert Typ II", "Harteloxal Typ III, 25-50 um", "passiviert nach ASTM A967".
- Markieren Sie Maskierungsanforderungen - Gewinde, Bohrungen, elektrische Kontaktflächen, Bezugsflächen.
- Geben Sie an, ob Farbgleichheit über mehrere Teile wichtig ist, damit sie gemeinsam durch den Prozess laufen können.
Bei CHX Metal laufen Eloxieren, Galvanik, Passivierung, Brünieren und Lasermarkieren im eigenen Haus; Pulverbeschichten und Lackieren werden im selben Auftrag mitgesteuert. Kurze Wege zwischen Zerspanung und Oberfläche halten die Toleranzkette kurz.
Häufig gestellte Fragen
Welches Ra ist bei der CNC-Zerspanung üblich?
Eine übliche Dreh- oder Fräsoberfläche liegt bei Ra 1,6-3,2 um; ein Schlichtgang erreicht etwa Ra 0,8 um; geschliffene Flächen schaffen Ra 0,4 um oder besser. Geben Sie Ra nur an, wo die Funktion es verlangt.
Verändert Eloxieren die Maße meines Teils?
Ja. Die Oxidschicht wächst nach außen und innen, typisch 5-25 um bei Typ II und 25-50 um bei Typ III. Enge Bohrungen und Gewinde sollten maskiert oder vorkompensiert werden.
Was ist der Unterschied zwischen Eloxal Typ II und Typ III?
Typ II ist eine dünnere dekorative und schützende Schicht, oft gefärbt. Typ III (Harteloxal) ist dicker und dichter, mit höherem Verschleißschutz, und meist dunkler.
Können Zerspanung und Eloxieren aus einer Hand kommen?
Ja. Bei CHX Metal laufen Eloxieren, Galvanik, Passivierung, Brünieren und Lasermarkieren im eigenen Haus - der Oberflächenschritt bleibt damit in derselben Toleranzkette wie die Zerspanung.
Zeichnung senden für DFM-Prüfung und Angebot
Email: mc@chxmetal.com | WhatsApp: +86-181-3885-0989
Shenzhen Changhexin Precision Hardware Co., Ltd. (CHX Metal) · Shajing Street, Bao'an District, Shenzhen, Guangdong, China · ISO 9001:2015 (NOA198428) · ISO 14001:2015 (NOA2100184)
Häufig gestellte Fragen
Welches Ra ist bei der CNC-Zerspanung üblich? Eine übliche Dreh- oder Fräsoberfläche liegt bei Ra 1,6-3,2 um; ein Schlichtgang erreicht etwa Ra 0,8 um; geschliffene Flächen schaffen Ra 0,4 um oder besser. Geben Sie Ra nur an, wo die Funktion es verlangt.
Verändert Eloxieren die Maße meines Teils? Ja. Die Oxidschicht wächst nach außen und innen, typisch 5-25 um bei Typ II und 25-50 um bei Typ III. Enge Bohrungen und Gewinde sollten maskiert oder vorkompensiert werden.
Was ist der Unterschied zwischen Eloxal Typ II und Typ III? Typ II ist eine dünnere dekorative und schützende Schicht, oft gefärbt. Typ III (Harteloxal) ist dicker und dichter, mit höherem Verschleißschutz, und meist dunkler.
Können Zerspanung und Eloxieren aus einer Hand kommen? Ja. Bei CHX Metal laufen Eloxieren, Galvanik, Passivierung, Brünieren und Lasermarkieren im eigenen Haus - der Oberflächenschritt bleibt damit in derselben Toleranzkette wie die Zerspanung.