CNC-Toleranzen: Was tatsächlich erreichbar ist
Vom CHX Metal Engineering-Team · Veröffentlicht am 09.10.2026
Ein praxisnaher Leitfaden zu CNC-Toleranzen: Standard- und Präzisionsband, wie Toleranz die Kosten treibt, GD&T-Bezüge und was auf eine Zeichnung gehört. Gefertigt wird aus Aluminium, Edelstahl, Messing, Titan und technischen Kunststoffen.
Die Toleranz ist die eine Angabe auf der Zeichnung, die am häufigsten über die Teilekosten entscheidet. Setzen Sie eine enge Toleranz dort, wo sie die Funktion bestimmt, bleibt das Teil wirtschaftlich; setzen Sie sie überall, zahlen Sie für Prüfungen, die Sie nicht brauchen. So funktioniert Toleranz in einer CNC-Fertigung in der Praxis.
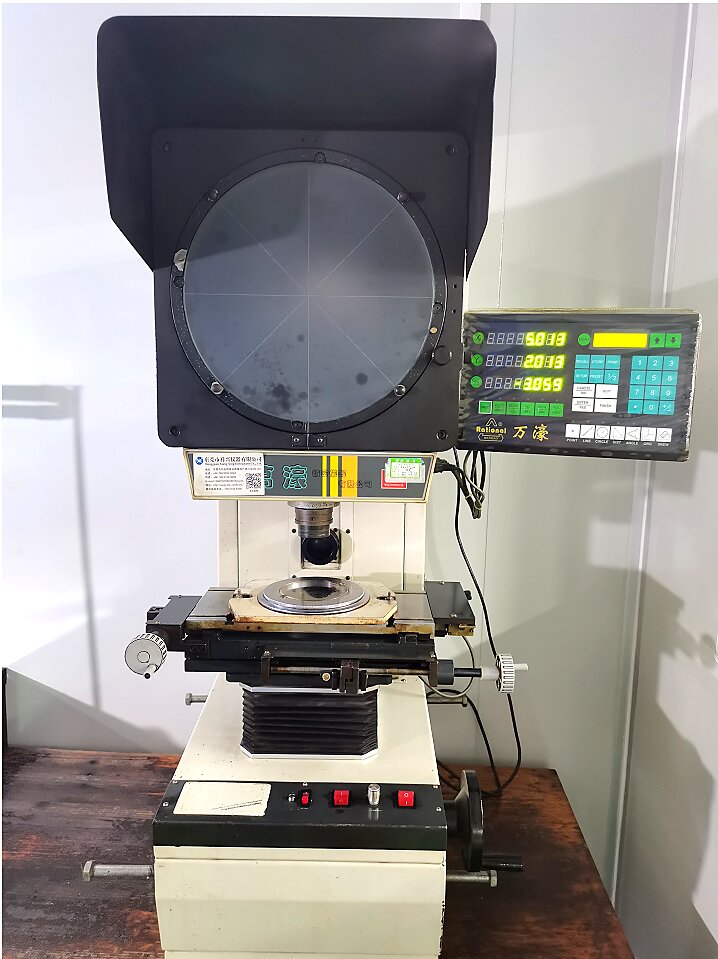
Standard and precision bands
Bei den meisten gedrehten und gefrästen Metallteilen ist eine Standardtoleranz von +/-0,005 mm (etwa +/-0,0002 in) auf ein Maß unter 100 mm Routine und erfordert keine besondere Prozesskontrolle. In diesem Band arbeiten wir bei CHX Metal standardmäßig.
Auf kritischen Merkmalen wird derselbe Wert von +/-0,005 mm im Haus mit dem Koordinatenmessgerät geprüft. Das ist ein anderes Regime: Es bedeutet meist, Aufmaß für einen Schlichtgang zu lassen, die Temperatur zu kontrollieren und das Prüfverfahren festzulegen, bevor das erste Teil geschnitten wird. Enge Toleranzen sind zudem auf dünnen Wandungen und langen schlanken Abschnitten schwerer zu halten, weil sich das Teil unter der Schnittkraft bewegt.
Why tolerance drives cost
Eine enge Toleranz bewirkt dreierlei zugleich: Sie verlangsamt den Schnitt (leichtere Zustellungen, geringerer Vorschub), sie fügt Prozessschritte hinzu (Schrupp- und Schlichtoperationen, teils ein Spannungsarmglühen) und sie vervielfacht die Prüfzeit - eine KMG-Prüfung eines Merkmals gegenüber einem vollständigen Prüfplan.
Der größte Kostenblock ist oft die Prüfung, nicht die Zerspanung. Ein Teil, das +/-0,005 mm an zehn Maßen angibt, muss an allen zehn Maßen geprüft werden - in jeder Charge, mit Nachweis. Ein Teil, das den Wert an einem funktionalen Bezug angibt, braucht nur diese eine Prüfung. Gleiche Maschine, sehr unterschiedlicher Preis.
Faustregel: Halten Sie das enge Band den Merkmalen vor, die etwas anderes berühren - Lagerbohrungen, Zahnradsitze, Zentrieransätze und Passungen. Alles Optische oder Freistehende läuft mit Standardtoleranz.
Datums and GD&T
Eine Toleranz ist nur relativ zu einem Bezug sinnvoll. Wählen Sie Bezüge, die widerspiegeln, wie das Teil in der Maschine gespannt und auf dem KMG gemessen wird - so passt die Toleranzkette zur Fertigungskette.
Rundlauf- und Koaxialitätsangaben sind die übliche Falle. Wenn der Rundlauf auf einen Bezug verweist, den die Vorrichtung nicht erreicht, oder auf eine Fläche, die selbst in einer zweiten Operation gefertigt wird, fügt die Werkstatt entweder eine Operation hinzu, oder die Teile streiten bei der Prüfung. Besser ist, den Rundlauf auf dieselbe Bohrung zu beziehen, aus der das Teil gedreht wird, und die Zahl der Bezugsangaben klein zu halten.
Feature and material effects
Die erreichbare Toleranz hängt vom Merkmal ab, nicht nur von der Zahl. Ein geschliffener Außendurchmesser auf einem Langdrehteil ist leicht zu halten. Eine Bohrung mit hohem Tiefen-Durchmesser-Verhältnis ist deutlich schwieriger, weil die Bohrstange ausweicht. Die Lagetoleranz einer Querbohrung hängt von der Vorrichtung ab, nicht von der Genauigkeit der Maschine.
Auch der Werkstoff zählt. Automatenmessing und gut zerspanbares Aluminium halten enge Toleranzen leicht; Edelstahl 316 und Titan federn zurück, erzeugen Wärme und kaltverfestigen, sodass dieselbe Toleranz mehr Sorgfalt verlangt. Kunststoffe arbeiten mit Temperatur und Feuchte, daher sollte eine enge Toleranz an einem Kunststoffteil vorab mit der Werkstatt abgestimmt werden.
What to put on the drawing
- Geben Sie einen Allgemeintoleranz-Block an (zum Beispiel ISO 2768-m) und nennen Sie nur die Ausnahmen.
- Beziehen Sie kritische Passungen auf das Gegenstück oder eine eindeutige Passungsklasse, nicht nur auf eine Zahl.
- Nutzen Sie GD&T für Lage, Rundlauf und Profil, wo die Funktion es verlangt - und wählen Sie Bezüge, die fertigbar und messbar sind.
- Überziehen Sie die Zeichnung nicht mit einer pauschalen Toleranz; das signalisiert, dass nicht priorisiert wurde, und die Werkstatt kalkuliert den Worst Case.
- Senden Sie das 3D-Modell zusammen mit der 2D-Zeichnung und nennen Sie die Revision, die für die Toleranzen gilt.
How tolerance is verified
Die Prüfung muss zur Toleranz passen. Standardtoleranzen werden mit kalibrierten Handmessmitteln und Stichproben geprüft; kritische Merkmale auf einem Koordinatenmessgerät (KMG), mit Erstmusterprüfbericht am ersten Teil einer Charge. Bei CHX Metal werden kritische Maße auf einem eigenen KMG gemessen; Erstmusterbericht und Chargenrückverfolgbarkeit können mit der Lieferung versendet werden.
Wenn Ihr Qualitätsplan ein bestimmtes Prüfberichtsformat verlangt - PPAP-Stil, ISIR oder eine CSV-Datei der Messdaten -, sagen Sie es bei der Anfrage, denn das Format gehört zum Leistungsumfang.
Frequently asked questions
Welche engste Toleranz halten Sie auf CNC-Teilen?
Die Standardtoleranz beträgt +/-0,005 mm, auf kritischen Merkmalen wie Lagerbohrungen und Zentrieransätzen ebenfalls +/-0,005 mm, im Haus mit dem KMG geprüft. Engere Toleranzen sind an einzelnen Merkmalen möglich, sollten aber mit der Werkstatt besprochen werden, damit Prozess und Prüfung geplant werden können.
Kostet eine engere Toleranz immer mehr?
An dem Merkmal, das sie braucht, ist der Mehraufwand real, aber begrenzt. Der teure Fehler ist, eine enge Toleranz über die ganze Zeichnung zu legen, weil das die Prüfzeit vervielfacht, ohne die Funktion zu verbessern.
Wie viel ist +/-0,005 mm in Zoll?
+/-0,005 mm entspricht etwa +/-0,0002 in. Das liegt gut im Bereich guter CNC-Praxis; entscheidend sind das Merkmal und die Messmethode.
Können Sie nach einer Toleranz arbeiten, die ich nicht vollständig angegeben habe?
Ja. Senden Sie die Zeichnung, und wir schlagen im Rahmen des DFM-Feedbacks ein Toleranzschema vor und markieren jede Angabe, die schwer zu halten oder zu messen ist.
Senden Sie Ihre Zeichnungen zur DFM-Prüfung und Kalkulation
Email: mc@chxmetal.com | WhatsApp: +86-181-3885-0989
Shenzhen Changhexin Precision Hardware Co., Ltd. (CHX Metal) · Shajing Street, Bao'an District, Shenzhen, Guangdong, China · ISO 9001:2015 (NOA198428) · ISO 14001:2015 (NOA2100184)
Frequently Asked Questions
Welche engste Toleranz halten Sie auf CNC-Teilen? Die Standardtoleranz beträgt +/-0,005 mm, auf kritischen Merkmalen wie Lagerbohrungen und Zentrieransätzen ebenfalls +/-0,005 mm, im Haus mit dem KMG geprüft. Engere Toleranzen sind an einzelnen Merkmalen möglich, sollten aber mit der Werkstatt besprochen werden, damit Prozess und Prüfung geplant werden können.
Kostet eine engere Toleranz immer mehr? An dem Merkmal, das sie braucht, ist der Mehraufwand real, aber begrenzt. Der teure Fehler ist, eine enge Toleranz über die ganze Zeichnung zu legen, weil das die Prüfzeit vervielfacht, ohne die Funktion zu verbessern.
Wie viel ist +/-0,005 mm in Zoll? +/-0,005 mm entspricht etwa +/-0,0002 in und liegt gut im Bereich guter CNC-Praxis; entscheidend sind das Merkmal und die Messmethode.
Können Sie nach einer Toleranz arbeiten, die ich nicht vollständig angegeben habe? Ja. Senden Sie die Zeichnung, und wir schlagen im Rahmen des DFM-Feedbacks ein Toleranzschema vor und markieren jede Angabe, die schwer zu halten oder zu messen ist.