5-Achsen oder 3-Achsen CNC: Wann welches Verfahren
Vom CHX-Metal-Engineering-Team · Veröffentlicht am 09.10.2026
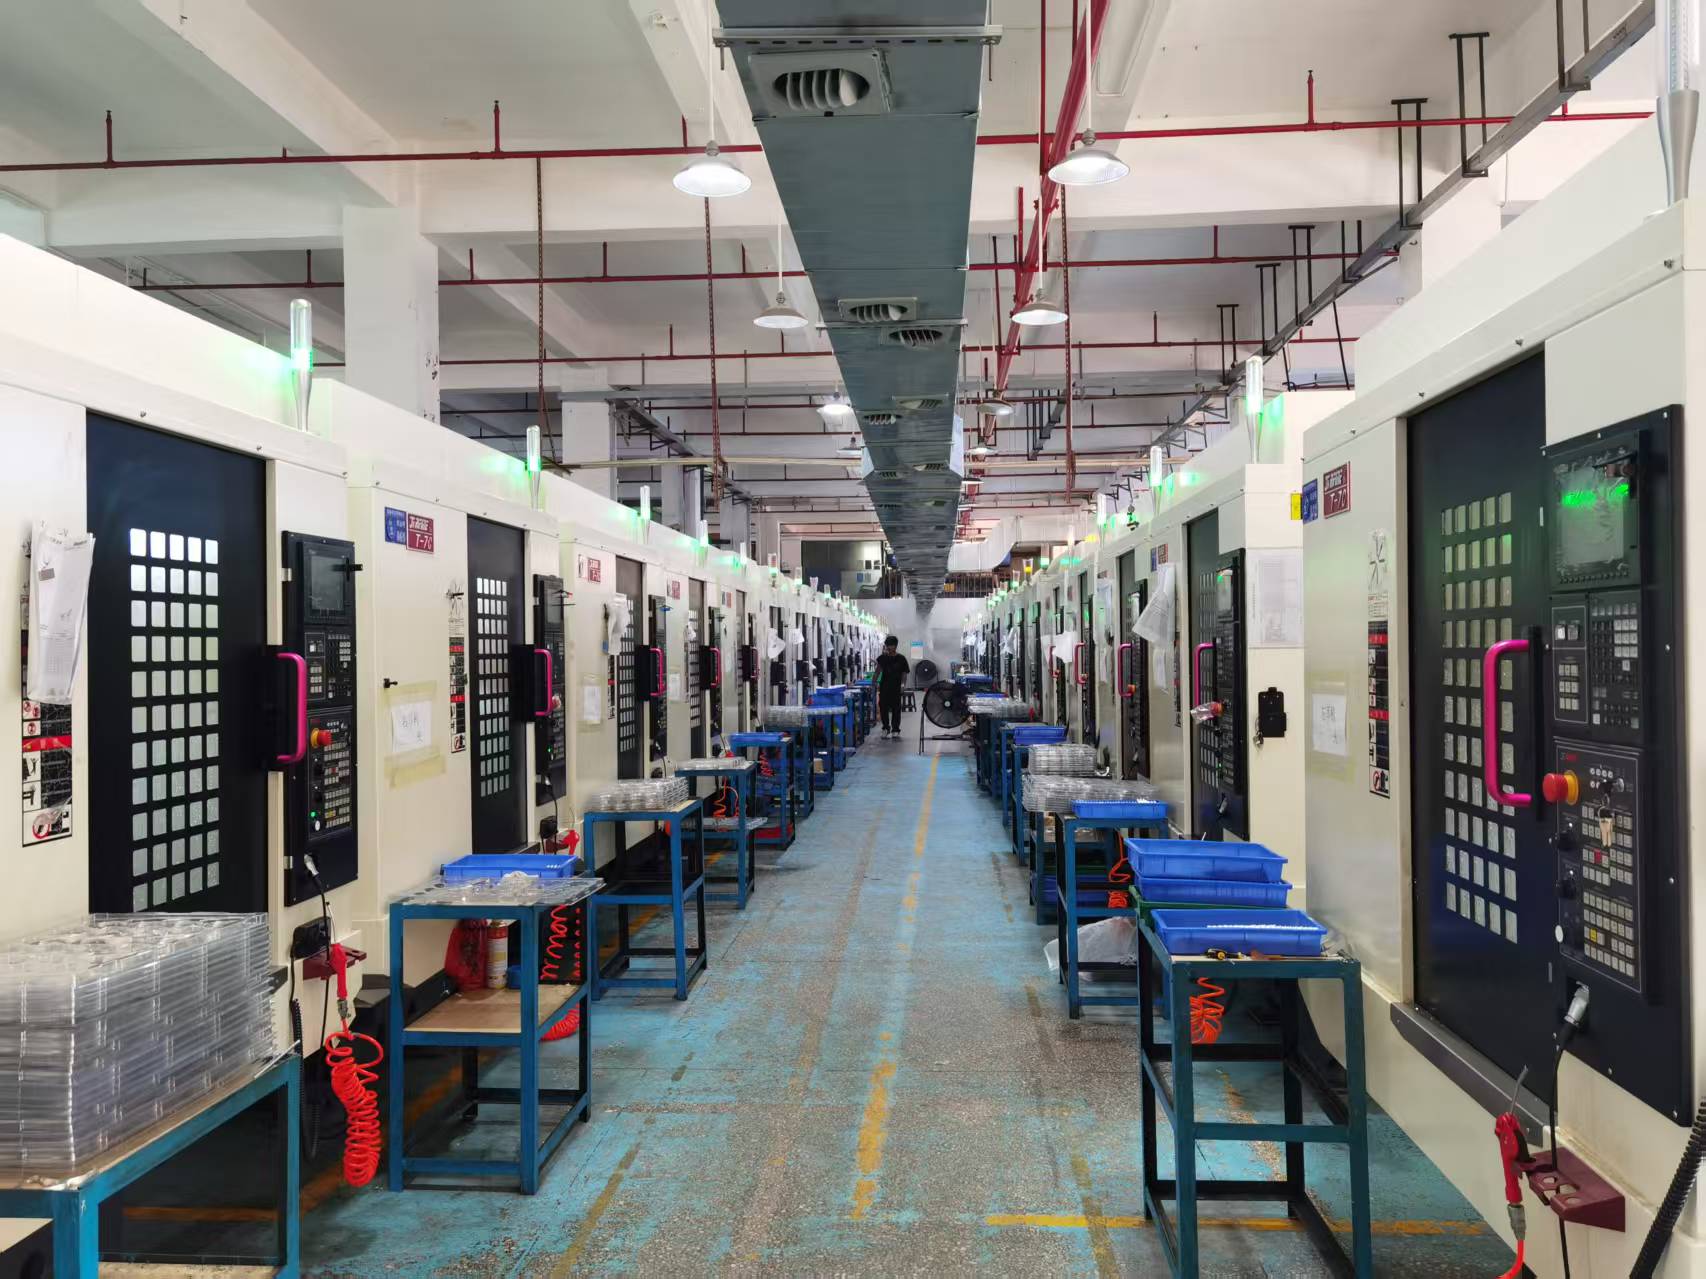
Wann sich 5-Achsen-CNC lohnt und wann 3-Achsen reicht - simultane und indexierte Bearbeitung, Rüstzeitreduktion, Kosten und Hinweise zur fertigungsgerechten Konstruktion. CHX Metal betreibt in Shenzhen 220 CNC-Maschinen, darunter Langdrehmaschinen und 5-Achs-Bearbeitungszentren.
Fünf Achsen sind nicht automatisch besser als drei. Sie bringen Zugänglichkeit, Genauigkeit und weniger Rüsten - und kosten mehr pro Stunde. Die sinnvolle Frage ist, welche Teile sie tatsächlich brauchen.
Was die beiden tun
Eine 3-Achsen-Maschine verfährt das Werkzeug in X, Y und Z, während das Werkstück stillsteht. Sie ist das Arbeitstier der Zerspanung, und für Teile, die von wenigen Flächen aus erreichbar sind, ist sie schnell, steif und günstig pro Stunde.
Eine 5-Achsen-Maschine ergänzt zwei Drehachsen, sodass das Werkzeug das Teil aus nahezu jeder Richtung anfahren kann. Diese Achsen lassen sich auf zwei Arten nutzen. Bei der indexierten (3+2) Bearbeitung schwenken die Drehachsen das Teil in eine neue Lage und klemmen, dann läuft ein normaler 3-Achsen-Schnitt. Bei der simultanen Bearbeitung bewegen sich alle fünf Achsen gemeinsam durch den Schnitt.
Was die zusätzlichen Achsen bringen
- Zugänglichkeit. Tiefe Taschen, Freistiche und Merkmale an der Seite eines Teils sind in einer Aufspannung erreichbar statt in mehreren.
- Weniger Aufspannungen. Jedes Umspannen ist eine Gelegenheit, die Lage zu verlieren. Mehr Flächen in einer Aufspannung zu bearbeiten beseitigt Summenfehler zwischen Vorrichtungspositionen.
- Besserer Werkzeugeingriff. Simultane Bewegung hält den Fräser in einem günstigen Winkel, was auf konturierten Flächen die Zykluszeit verkürzen und die Oberfläche verbessern kann.
- Komplexe Geometrie. Laufräder, freigeformte Gehäuse und organische Formen, die in drei Achsen schlicht nicht erreichbar sind.
Wann 3-Achsen die richtige Antwort ist
Viele gute Teile sind 3-Achsen-Teile. Hat ein Teil prismatische Merkmale auf zugänglichen Flächen, passt in Schraubstock oder Vorrichtung und braucht keine konturierte Oberfläche, fertigt eine 3-Achsen-Maschine es meist schneller und günstiger. Hier 3-Achsen zu wählen ist kein Kompromiss, sondern der richtige Prozess.
Die Falle ist, eine 5-Achsen-Maschine zu nutzen, weil sie frei ist, und dann ihren höheren Stundensatz für Arbeit zu zahlen, die eine 3-Achsen-Maschine früher beenden würde.
Wann sich 5-Achsen rechnet
- Das Teil hat Merkmale auf mehreren Flächen und bräuchte sonst mehrere Aufspannungen.
- Eine Toleranzbeziehung überspannt zwei Flächen, die aus einer 3-Achsen-Lage nicht beide erreichbar sind.
- Die Geometrie ist konturiert oder organisch - ein freigeformtes Gehäuse, eine Strömungsfläche, ein komplexer Halter.
- Das Teil ist groß und schwer, sodass Umspannen langsam oder riskant ist.
- Die Stückzahl ist klein und die Iterationen sind häufig, sodass die Rüstzeit die Kosten dominiert.
Kosten, Rüsten und wie man entscheidet
5-Achsen-Bearbeitung hat einen höheren Maschinenstundensatz und verlangt leistungsfähigere Programmierung und Vorrichtungen. Das holt sie zurück, wenn sie Aufspannungen spart, eine zweite Operation ersetzt oder ein sonst unmögliches Teil möglich macht. Bei einem einfachen Teil in hoher Stückzahl gelingt das selten.
Eine praktische Regel: Zählen Sie die Aufspannungen. Braucht ein Teil auf einer 3-Achsen-Maschine drei oder mehr Lagen und zählen die Toleranzen zwischen diesen Flächen, ist 5-Achsen meist der bessere Weg. Reichen eine oder zwei, ist 3-Achsen meist schneller.
Bei CHX Metal gehen prismatische und konturierte Teile auf 5-Achs-Bearbeitungszentren, rotationssymmetrische und schlanke Teile auf Langdreh- und CNC-Drehmaschinen, sodass jedes Teil auf dem passenden Prozess läuft und nicht auf dem gerade freien.
DFM-Hinweise
- Legen Sie ein einziges Spannbezugssystem fest und beziehen Sie die Toleranzen darauf, damit ein 5-Achsen-Teil ohne Umspannen fertig bearbeitet werden kann.
- Halten Sie tiefe Taschen erreichbar - eine 5-Achsen-Maschine hilft, aber das Werkzeug braucht weiterhin einen steifen Weg zum Schnitt.
- Ist eine Fläche freigeformt, sagen Sie, welche Flächen funktional und welche optisch sind, damit der Oberflächenaufwand dorthin geht, wo er zählt.
- Bei einfachen Teilen in hoher Stückzahl rechnen Sie damit, dass das Angebot auf 3-Achsen routet - das ist ein Vorteil, keine Herabstufung.
Häufige Fragen
Ist 5-Achsen-Bearbeitung immer genauer?
Nicht automatisch. Fünf Achsen können die Genauigkeit verbessern, indem sie Aufspannungen sparen und ein Teil von einem Bezug aus fertigstellen, aber ein einfaches Teil kann auf einer 3-Achsen-Maschine genauso genau - und schneller - sein.
Worin unterscheiden sich indexierte und simultane 5-Achsen-Bearbeitung?
Indexiert (3+2) schwenkt und klemmt die Drehachsen und schneidet dann in drei Achsen. Simultan bewegt alle fünf Achsen durch den Schnitt, was zu konturierten Flächen und komplexer Geometrie passt.
Wann sollte ich 3-Achsen statt 5-Achsen wählen?
Wenn das Teil prismatisch ist, von wenigen Flächen erreichbar ist und keine konturierte Oberfläche braucht. Eine 3-Achsen-Maschine ist dafür meist schneller und günstiger.
Können Sie ein Teil mit mehreren Flächen in einer Aufspannung bearbeiten?
Ja. Wir bearbeiten prismatische und konturierte Teile auf 5-Achs-Bearbeitungszentren, wodurch mehrere Flächen von einem Bezug aus mit weniger Umspannungen fertig werden.
Zeichnung für DFM-Prüfung und Angebot senden
Email: mc@chxmetal.com | WhatsApp: +86-181-3885-0989
Shenzhen Changhexin Precision Hardware Co., Ltd. (CHX Metal) · Shajing Street, Bao'an District, Shenzhen, Guangdong, China · ISO 9001:2015 (NOA198428) · ISO 14001:2015 (NOA2100184)
Häufig gestellte Fragen
Ist 5-Achsen-Bearbeitung immer genauer? Nicht automatisch. Fünf Achsen können die Genauigkeit verbessern, indem sie Aufspannungen sparen und ein Teil von einem Bezug aus fertigstellen, aber ein einfaches Teil kann auf einer 3-Achsen-Maschine genauso genau - und schneller - sein.
Worin unterscheiden sich indexierte und simultane 5-Achsen-Bearbeitung? Indexiert (3+2) schwenkt und klemmt die Drehachsen und schneidet dann in drei Achsen. Simultan bewegt alle fünf Achsen durch den Schnitt, was zu konturierten Flächen und komplexer Geometrie passt.
Wann sollte ich 3-Achsen statt 5-Achsen wählen? Wenn das Teil prismatisch ist, von wenigen Flächen erreichbar ist und keine konturierte Oberfläche braucht. Eine 3-Achsen-Maschine ist dafür meist schneller und günstiger.
Können Sie ein Teil mit mehreren Flächen in einer Aufspannung bearbeiten? Ja. Wir bearbeiten prismatische und konturierte Teile auf 5-Achs-Bearbeitungszentren, wodurch mehrere Flächen von einem Bezug aus mit weniger Umspannungen fertig werden.