Tolleranze CNC: cosa è realmente ottenibile
Del team tecnico CHX Metal · Pubblicato il 09.10.2026
Una guida pratica alle tolleranze CNC: banda standard e di precisione, come la tolleranza guida il costo, riferimenti GD&T e cosa mettere in tavola. Lavoriamo alluminio, acciaio inox, ottone, titanio e plastiche tecniche.
La tolleranza è la singola indicazione sulla tavola che più spesso decide il costo del pezzo. Mettete una tolleranza stretta dove controlla la funzione e il pezzo resta economico; mettetela ovunque e pagate collaudi di cui non avete bisogno. Ecco come funziona la tolleranza in un reparto CNC, in pratica.
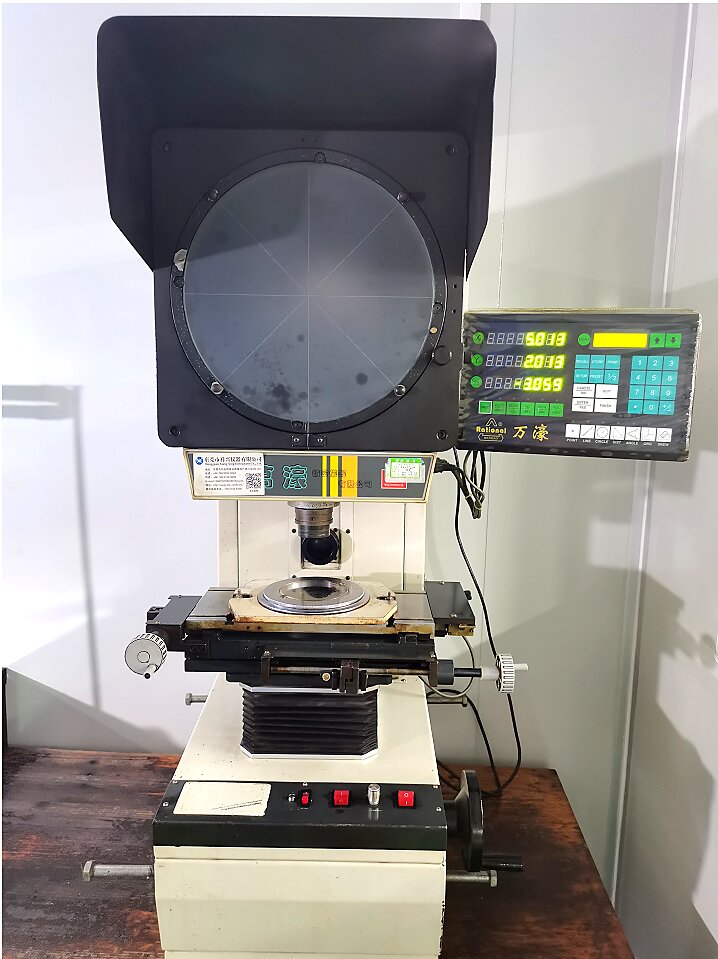
Standard and precision bands
Per la maggior parte dei pezzi metallici torniti e fresati, una tolleranza standard di +/-0,005 mm (circa +/-0,0002 in) su una quota inferiore a 100 mm è routine e non richiede controlli di processo speciali. È la banda in cui lavoriamo di default in CHX Metal.
Sulle caratteristiche critiche lo stesso +/-0,005 mm viene verificato internamente in CMM. È un regime diverso: di solito significa lasciare sovrametallo per una passata di finitura, controllare la temperatura e pianificare il metodo di collaudo prima che il primo pezzo venga tagliato. Le tolleranze strette sono anche più difficili da mantenere su pareti sottili e sezioni lunghe e snelle, perché il pezzo si muove sotto la forza di taglio.
Why tolerance drives cost
Una tolleranza stretta fa tre cose insieme: rallenta il taglio (passate più leggere, avanzamento più lento), aggiunge fasi di processo (sgrossatura e finitura, talvolta una stabilizzazione) e moltiplica il tempo di collaudo - un controllo CMM su una caratteristica rispetto a un layout completo.
Il costo maggiore è spesso il collaudo, non la lavorazione. Un pezzo che indica +/-0,005 mm su dieci quote richiede la verifica di tutte e dieci, su ogni lotto, con registrazione. Un pezzo che la indica su un solo riferimento funzionale richiede solo quella verifica. Stessa macchina, prezzo molto diverso.
Regola pratica: riservate la banda stretta alle caratteristiche che toccano qualcos'altro - sedi cuscinetto, sedi ingranaggi, centraggi e accoppiamenti. Tutto ciò che è estetico o libero può stare in tolleranza standard.
Datums and GD&T
Una tolleranza ha senso solo rispetto a un riferimento. Scegliete riferimenti che rispecchiano come il pezzo è bloccato in macchina e come viene misurato in CMM, così la catena delle tolleranze corrisponde a quella produttiva.
Le indicazioni di concentricità e runout sono la trappola più comune. Se il runout è riferito a un datum che l'attrezzatura non riesce a raggiungere, o a una superficie lavorata in una seconda fase, il reparto aggiunge un'operazione oppure i pezzi discutono al collaudo. Meglio riferire il runout allo stesso foro da cui il pezzo viene tornito e tenere basso il numero di riferimenti.
Feature and material effects
La tolleranza ottenibile dipende dalla caratteristica, non solo dal numero. Un diametro esterno rettificato su un pezzo a fantina mobile è facile da mantenere. Un foro con elevato rapporto profondità/diametro è molto più difficile, perché la barra di alesatura flette. La tolleranza di posizione di un foro trasversale dipende dall'attrezzatura, non dalla precisione del tornio.
Anche il materiale conta. L'ottone a rottura truciolo e l'alluminio facile mantengono bene le tolleranze strette; l'inox 316 e il titanio hanno ritorno elastico, generano calore e si incrudiscono, quindi la stessa tolleranza richiede più cura. Le plastiche si muovono con temperatura e umidità, perciò una tolleranza stretta su un pezzo plastico va concordata prima con il reparto.
What to put on the drawing
- Indicate un blocco di tolleranze generali (per esempio ISO 2768-m) e segnalate solo le eccezioni.
- Riferite gli accoppiamenti critici al pezzo accoppiato o a una classe di accoppiamento esplicita, non solo a un numero.
- Usate GD&T per posizione, runout e profilo dove serve alla funzione, e scegliete riferimenti lavorabili e misurabili.
- Non stendete una tolleranza unica su tutta la tavola: segnala che non è stata data priorità e il reparto quota il caso peggiore.
- Inviate il modello 3D insieme al disegno 2D e indicate la revisione che governa le tolleranze.
How tolerance is verified
Il collaudo deve corrispondere alla tolleranza. Le tolleranze standard si verificano con strumenti tarati e controlli a campione; le caratteristiche critiche su macchina di misura a coordinate (CMM), con rapporto di prima approvazione sul primo pezzo del lotto. In CHX Metal le quote critiche si misurano su CMM interno; rapporto di prima approvazione e rintracciabilità di lotto possono partire con l'ordine.
Se il vostro piano qualità richiede un formato specifico di rapporto - stile PPAP, ISIR o un CSV dei dati di misura - ditelo in fase di preventivo, perché il formato fa parte dello scope.
Frequently asked questions
Qual è la tolleranza più stretta che mantenete su pezzi CNC?
La tolleranza standard è +/-0,005 mm, con +/-0,005 mm sulle caratteristiche critiche come sedi cuscinetto e centraggi, verificata internamente in CMM. Tolleranze più strette sono possibili su caratteristiche specifiche, ma vanno discusse con il reparto per pianificare processo e collaudo.
Una tolleranza più stretta costa sempre di più?
Sulla caratteristica che la richiede, il costo extra è reale ma contenuto. L'errore costoso è applicare una tolleranza stretta a tutta la tavola, perché moltiplica il tempo di collaudo senza migliorare la funzione.
Quanto vale +/-0,005 mm in pollici?
+/-0,005 mm corrisponde a circa +/-0,0002 in ed è ben dentro la buona pratica CNC; il fattore decisivo sono la caratteristica e il metodo di misura.
Potete lavorare a una tolleranza che non ho specificato del tutto?
Sì. Inviate il disegno e proponiamo uno schema di tolleranze nell'ambito del feedback DFM, segnalando ogni indicazione difficile da mantenere o da misurare.
Inviate i vostri disegni per la verifica DFM e il preventivo
Email: mc@chxmetal.com | WhatsApp: +86-181-3885-0989
Shenzhen Changhexin Precision Hardware Co., Ltd. (CHX Metal) · Shajing Street, Bao'an District, Shenzhen, Guangdong, China · ISO 9001:2015 (NOA198428) · ISO 14001:2015 (NOA2100184)
Frequently Asked Questions
Qual è la tolleranza più stretta che mantenete su pezzi CNC? La tolleranza standard è +/-0,005 mm, con +/-0,005 mm sulle caratteristiche critiche come sedi cuscinetto e centraggi, verificata internamente in CMM. Tolleranze più strette sono possibili su caratteristiche specifiche, ma vanno discusse con il reparto.
Una tolleranza più stretta costa sempre di più? Sulla caratteristica che la richiede il costo extra è reale ma contenuto. L'errore costoso è applicarla a tutta la tavola, perché moltiplica il tempo di collaudo senza migliorare la funzione.
Quanto vale +/-0,005 mm in pollici? Corrisponde a circa +/-0,0002 in ed è ben dentro la buona pratica CNC; il fattore decisivo sono la caratteristica e il metodo di misura.
Potete lavorare a una tolleranza che non ho specificato del tutto? Sì. Inviate il disegno e proponiamo uno schema di tolleranze nell'ambito del feedback DFM, segnalando ogni indicazione difficile da mantenere o misurare.