Guida alle finiture CNC: valori Ra e anodizzazione
A cura del team tecnico CHX Metal · Pubblicato il 09/10/2026
Una guida alla finitura delle superfici CNC: cosa significa Ra, le finiture come lavorate, i tipi di anodizzazione (II e III), la placcatura, la passivazione e come indicare la finitura a disegno. Il team tecnico esamina i disegni e restituisce il feedback di producibilità entro 24 ore.
La finitura è il punto in cui un buon particolare può sembrare caro senza motivo, oppure fallire perché mancava un'indicazione. Si specifica prima Ra per la superficie lavorata, poi il nome del rivestimento o del trattamento. Ecco come i due livelli lavorano insieme.
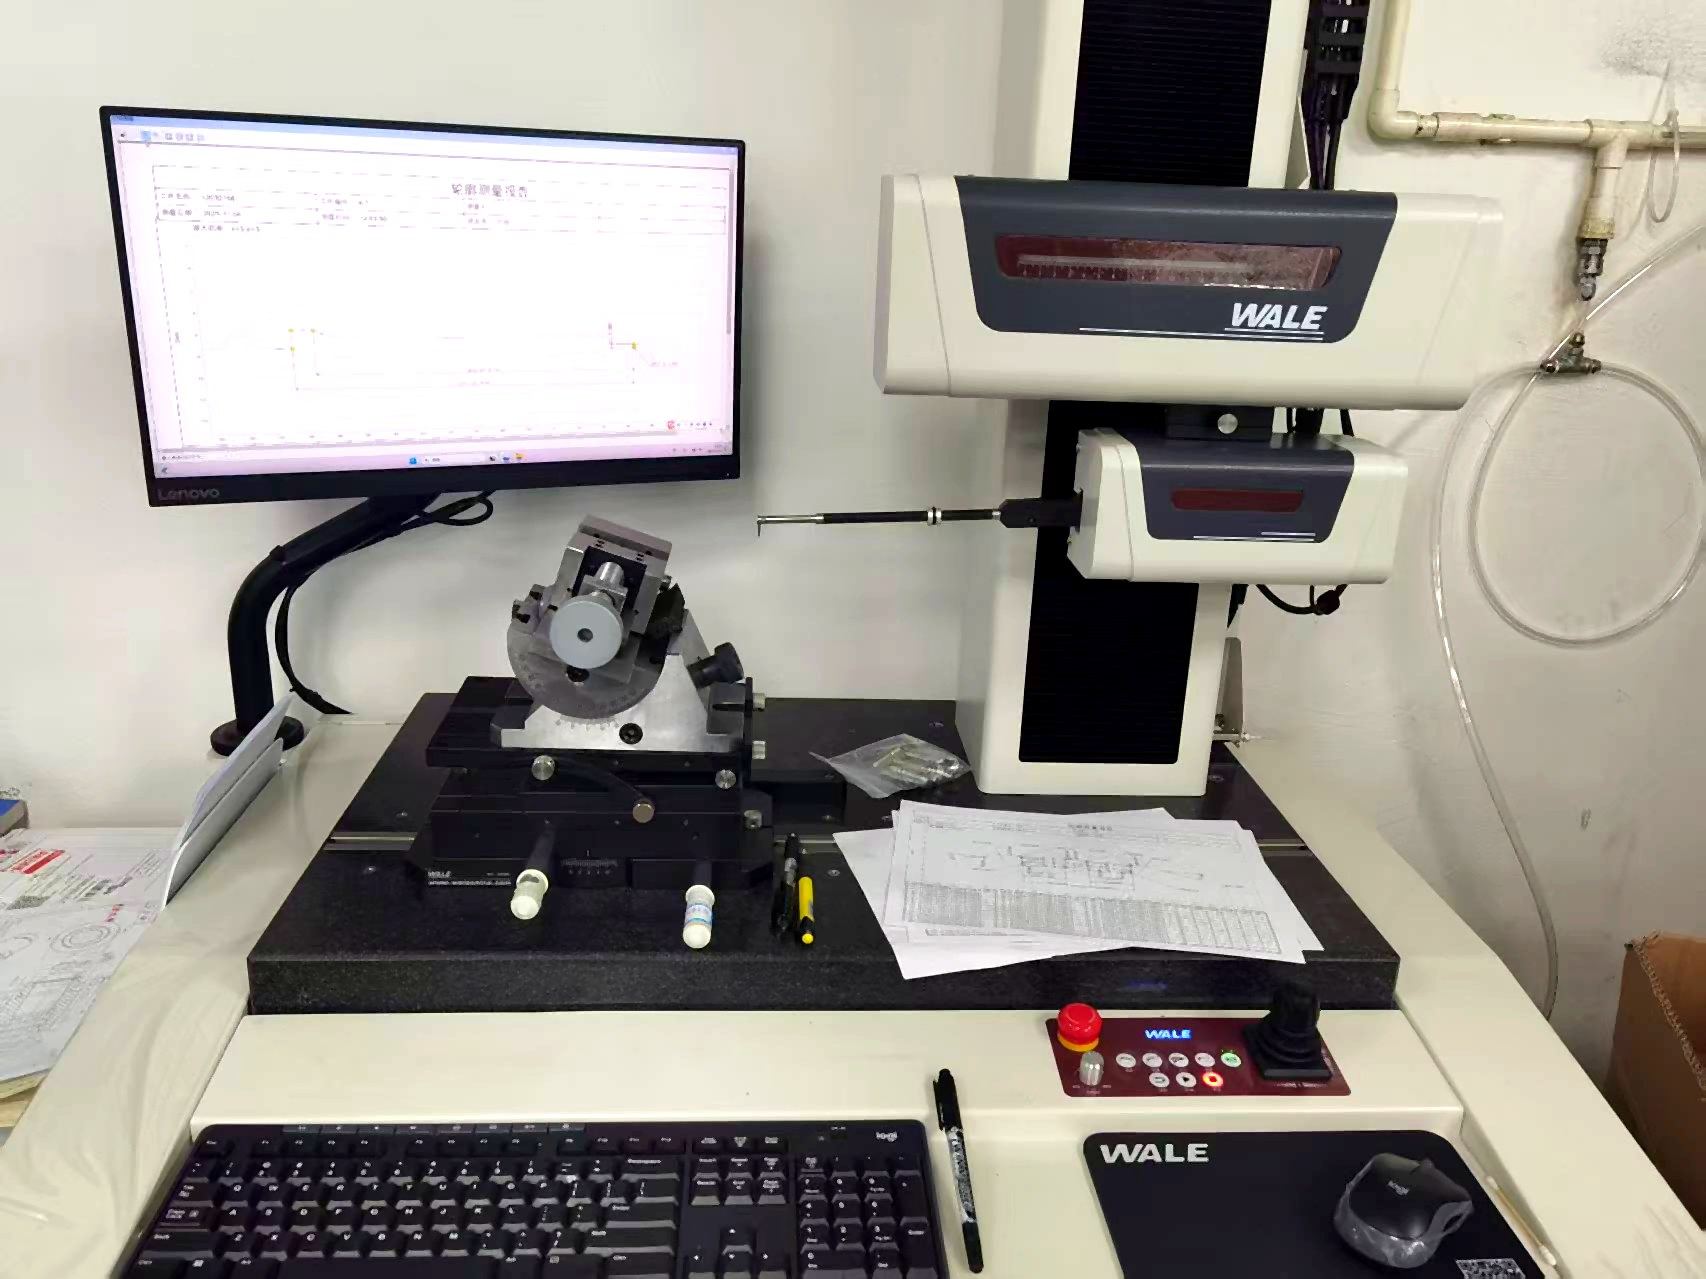
Che cosa significa davvero Ra
Ra è la rugosità media aritmetica di una superficie, espressa in micrometri (o micro-pollici). Un Ra più basso indica una superficie più liscia. Si misura su una breve lunghezza di campionamento, quindi descrive la tessitura e non l'ondulazione o la forma.
Come riferimento indicativo per la lavorazione CNC: una finitura standard di tornitura o fresatura si colloca intorno a Ra 1,6-3,2 um; una finitura fine con un passaggio leggero intorno a Ra 0,8 um; una superficie rettificata o lappata può raggiungere Ra 0,4 um o meglio. Il valore esatto dipende dall'utensile, dai parametri di taglio e dal materiale.
Non indicate un Ra basso su tutto il particolare. Individuatelo solo sulle superfici che appoggiano, che tengono una tenuta o che restano in vista. Una lucidatura estesa aggiunge costo senza funzione.
Finiture come lavorate
Una macchina CNC ben regolata produce da sola una finitura pulita come lavorata, con segni utensile visibili che seguono la direzione di taglio. Per la maggior parte delle superfici interne e nascoste va bene, ed è l'opzione più economica perché non aggiunge operazioni.
Dove serve una superficie decorativa o di tenuta, un passaggio di finitura con passo laterale più piccolo o avanzamento più fine produce una faccia visibilmente più liscia. Poiché avviene sulla stessa macchina, non disturba la catena di tolleranze come può fare un'operazione separata.
Anodizzazione: tipo II e tipo III
L'anodizzazione è una conversione elettrochimica della superficie in alluminio in uno strato di ossido duro. Non è una vernice né una placcatura: cresce dal metallo, quindi non si scheggia né si sfoglia come un rivestimento.
- Tipo II (anodizzazione solforica): la finitura decorativa e protettiva più diffusa. Naturale o colorata in una gamma di tinte. Lo strato di ossido è tipicamente intorno a 5-25 um e aggiunge una moderata resistenza alla corrosione e all'usura.
- Tipo III (anodizzazione dura): strato più spesso e denso, tipicamente 25-50 um, con resistenza all'usura nettamente superiore. Si usa su superfici soggette a usura e particolari scorrevoli. È di solito più scuro e può spostare le quote, quindi i particolari a tolleranza stretta devono tenere conto della crescita.
Due note pratiche: l'anodizzazione vale solo per l'alluminio e, poiché lo strato cresce sia verso l'esterno sia verso l'interno, un foro stretto può richiedere mascheratura o precompensazione. La corrispondenza di colore tra lotti è buona ma non garantita: se più particolari devono abbinarsi, chiedete che siano anodizzati insieme.
Placcatura, passivazione e altri trattamenti
- Passivazione: pulizia chimica dell'acciaio inossidabile che rimuove il ferro libero e ripristina lo strato passivo di ossido, migliorando la resistenza alla corrosione. Comune sui particolari in 303/304/316.
- Nichelatura chimica: strato uniforme, duro e resistente alla corrosione, che si deposita anche su forme complesse e si usa spesso dove serve una superficie conduttiva e resistente all'usura.
- Zincatura, stagnatura, argentatura e doratura: impiegate su connettori e contatti in rame e acciaio per saldabilità, conduttività o resistenza alla corrosione.
- Ossidazione nera: sottile strato di conversione per l'acciaio, soprattutto estetico e leggermente protettivo; trattiene bene un velo d'olio.
- Verniciatura a polvere e a liquido: strato più spesso, estetico e protettivo; è un'operazione con mascheratura, quindi indicate quali superfici devono restare grezze.
- Pallinatura: tessitura meccanica che uniforma la superficie o le dà un aspetto opaco; spesso si applica prima dell'anodizzazione.
Come interagiscono finitura e tolleranza
Qualsiasi rivestimento che aggiunge spessore può spostare una quota. Anodizzazione, placcatura e verniciatura a polvere incidono sulla dimensione finale, e l'effetto non è sempre uniforme su filettature e fori. Se un particolare ha insieme un accoppiamento stretto e un rivestimento, mascherate l'accoppiamento o compensate la quota prima della finitura.
L'altra interazione è l'ordine delle operazioni. La finitura di solito segue la lavorazione, quindi una superficie che deve restare piana dopo l'anodizzazione va prevista; un numero di serie marcato a laser si applica prima o dopo il rivestimento a seconda che debba resistere.
Come indicare la finitura a disegno
- Inserite una nota generale per la finitura predefinita, poi indicate Ra solo sulle superfici che lo richiedono.
- Nominate il trattamento con precisione: "anodizzazione tipo II naturale", "anodizzazione dura tipo III, 25-50 um", "passivazione secondo ASTM A967".
- Segnate i requisiti di mascheratura: filettature, fori, aree di contatto elettrico, facce di riferimento.
- Indicate se la corrispondenza di colore tra i particolari è importante, così possono essere trattati insieme.
In CHX Metal anodizzazione, placcatura, passivazione, ossidazione nera e marcatura laser sono gestite internamente, mentre verniciatura a polvere e a liquido sono coordinate nello stesso ordine. Tenere la finitura vicino alla lavorazione accorcia la catena di tolleranze.
Domande frequenti
Qual è il Ra normale per la lavorazione CNC?
Una finitura standard di tornitura o fresatura si colloca intorno a Ra 1,6-3,2 um; un passaggio di finitura raggiunge circa Ra 0,8 um; le superfici rettificate arrivano a Ra 0,4 um o meglio. Indicate Ra solo dove la funzione lo richiede.
L'anodizzazione modifica le quote del particolare?
Sì. Lo strato di ossido cresce sia verso l'esterno sia verso l'interno, tipicamente 5-25 um per il tipo II e 25-50 um per il tipo III. Fori stretti e filettature vanno mascherati o precompensati.
Qual è la differenza tra anodizzazione tipo II e tipo III?
Il tipo II è una finitura più sottile, decorativa e protettiva, spesso colorata. Il tipo III (anodizzazione dura) è più spesso e denso, con maggiore resistenza all'usura, e di solito più scuro.
Potete anodizzare e lavorare nello stesso stabilimento?
Sì. In CHX Metal anodizzazione, placcatura, passivazione, ossidazione nera e marcatura laser sono gestite internamente: la fase di finitura resta nella stessa catena di tolleranze della lavorazione.
Inviate i disegni per la revisione DFM e il preventivo
Email: mc@chxmetal.com | WhatsApp: +86-181-3885-0989
Shenzhen Changhexin Precision Hardware Co., Ltd. (CHX Metal) · Shajing Street, Bao'an District, Shenzhen, Guangdong, China · ISO 9001:2015 (NOA198428) · ISO 14001:2015 (NOA2100184)
Domande frequenti
Qual è il Ra normale per la lavorazione CNC? Una finitura standard di tornitura o fresatura si colloca intorno a Ra 1,6-3,2 um; un passaggio di finitura raggiunge circa Ra 0,8 um; le superfici rettificate arrivano a Ra 0,4 um o meglio. Indicate Ra solo dove la funzione lo richiede.
L'anodizzazione modifica le quote del particolare? Sì. Lo strato di ossido cresce sia verso l'esterno sia verso l'interno, tipicamente 5-25 um per il tipo II e 25-50 um per il tipo III. Fori stretti e filettature vanno mascherati o precompensati.
Qual è la differenza tra anodizzazione tipo II e tipo III? Il tipo II è una finitura più sottile, decorativa e protettiva, spesso colorata. Il tipo III (anodizzazione dura) è più spesso e denso, con maggiore resistenza all'usura, e di solito più scuro.
Potete anodizzare e lavorare nello stesso stabilimento? Sì. In CHX Metal anodizzazione, placcatura, passivazione, ossidazione nera e marcatura laser sono gestite internamente: la fase di finitura resta nella stessa catena di tolleranze della lavorazione.