Tornio svizzero o tornio CNC tradizionale: come scegliere
A cura del team engineering CHX Metal · Pubblicato l'8 ottobre 2026
Un confronto pratico tra tornio a fantina mobile (svizzero) e tornio CNC tradizionale - ghiera di guida, regola L/D, dimensioni del pezzo, costo unitario e quando vince l'uno o l'altro. Lo stabilimento copre 5.000 m2 e produce fino a 5 milioni di particolari di precisione al mese.
Se un pezzo tornito ha un rapporto lunghezza/diametro oltre circa 3:1, o richiede su una caratteristica sotto 20 mm una tolleranza di diametro più stretta di +/-0,005 mm, la scelta del tipo di tornio decide spesso se il pezzo è economico - o realizzabile. Ecco come i due processi si differenziano nella pratica.
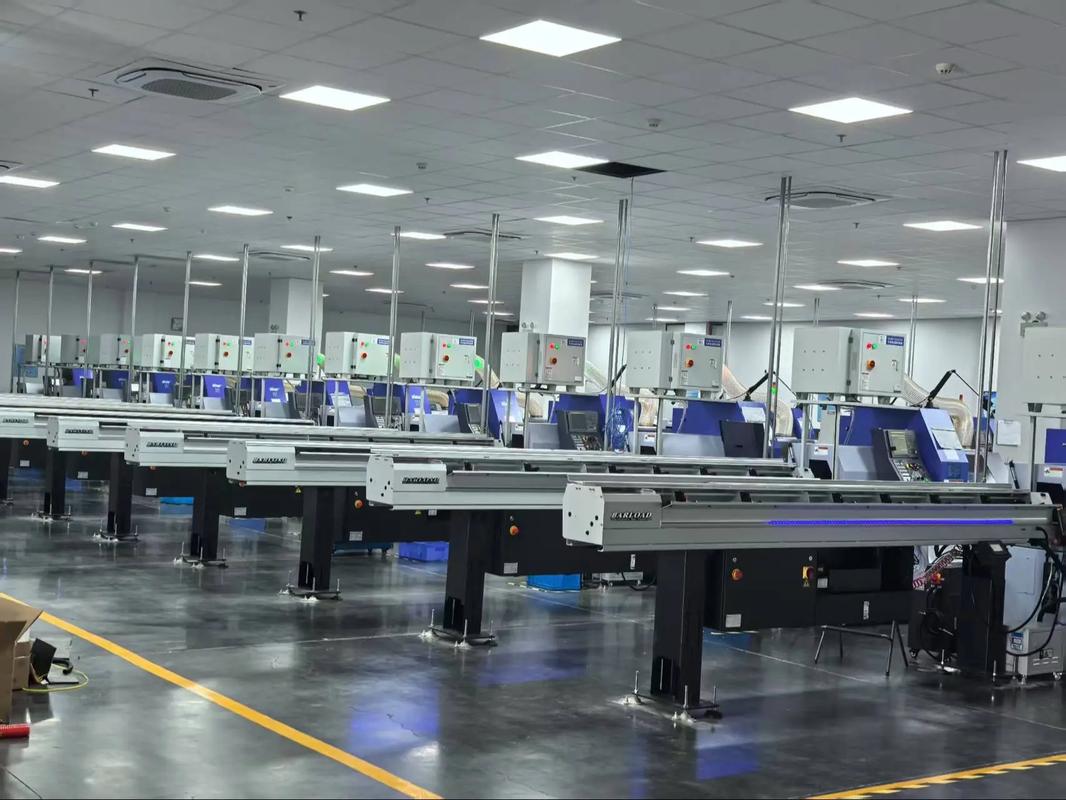
Che cosa fa davvero ciascuna macchina
Un tornio CNC tradizionale ha il mandrino fisso: mandrino o pinza tengono il pezzo e lo fanno ruotare, mentre l'utensile si muove in X e Z. È la scelta predefinita per pezzi trattenibili in modo rigido - diametri da circa 20 mm in su, pezzi corti e pezzi con forte asportazione.
Un tornio svizzero (a fantina mobile) lavora al contrario. La barra avanza attraverso una ghiera di guida temprata e gli utensili stanno subito davanti a quella ghiera. Il moto in Z nasce dalla spinta della barra, non dallo spostamento dell'utensile lungo il pezzo. Poiché il taglio avviene proprio dove il materiale è supportato, il pezzo ha pochissimo spazio per flettere.
La ghiera di guida è tutto il punto
Con una ghiera di guida il pezzo è supportato a una frazione di millimetro dal tagliente. È per questo che i torni svizzeri tengono tolleranze di diametro strette su pezzi snelli. Un albero Ø3 mm con 40 mm non supportati è routine su un tornio svizzero e difficile da ripetere su un mandrino fisso, dove flessione e vibrazione crescono rapidamente con lo sbalzo.
Il compromesso è reale. La barra per una ghiera di guida deve essere tonda e rettificata, di norma h9 o h11, e ogni ghiera è accoppiata a una banda stretta di diametro. Alla fine di ogni barra resta inoltre uno sfrido corto. Sono i vincoli che si pagano per la rigidità.
La regola pratica L/D
Lunghezza diviso diametro è il modo più rapido per instradare un pezzo:
- Sotto 3:1 - vanno bene entrambe. Decidete su dimensioni, volume e numero di operazioni successive.
- Da 3:1 a 10:1 - di solito vince il tornio svizzero. La flessione su mandrino fisso cresce in fretta in questa banda e l'officina finisce per combattere la vibrazione invece di tagliare.
- Oltre 10:1 - un tornio svizzero con ghiera di guida è di norma la via ripetibile. La contropunta aiuta sul mandrino fisso, ma non raggiunge il supporto che la ghiera dà al taglio.
L/D è un punto di partenza, non un verdetto. Un pezzo corto con un foro trasversale profondo può comunque appartenere a una macchina con utensili motorizzati, e un pezzo lungo in ottone a macchina facile si comporta molto diversamente dallo stesso pezzo in inox 316.
Dimensioni del pezzo e zona di sovrapposizione
CHX Metal utilizza torni svizzeri Tsugami da Ø1 mm fino a Ø20 mm di barra, oltre a torni CNC a mandrino fisso e centri di lavoro a 5 assi per pezzi più grandi o prismatici. La zona interessante è la sovrapposizione: da circa Ø16 mm a Ø20 mm entrambe le vie sono tecnicamente possibili, e la decisione dipende di solito da lunghezza, numero di caratteristiche e volume più che dal solo diametro.
Se un pezzo è prismatico - una scatola, una staffa, un collettore - appartiene a un centro di lavoro indipendentemente dalle dimensioni. I torni svizzeri danno valore sui pezzi a rivoluzione con fresature e fori trasversali, perché contromandrino e utensili motorizzati completano quelle caratteristiche nello stesso ciclo.
Costo unitario e volume
I tempi ciclo per caratteristica non sono i più brevi sul tornio svizzero, ma le macchine sono costruite per lavorare incustodite con caricatore di barre: la produzione lights-out è normale. Sul volume questo rende spesso il costo unitario dei pezzi piccoli più basso che su mandrino fisso, perché un operatore sorveglia più macchine.
È il setup a poter ribaltare l'economia. Un lavoro su tornio svizzero richiede la ghiera abbinata al diametro della barra e il caricatore caricato: più lavoro di un cambio pinza. Per un singolo pezzo grande vince di solito il tornio tradizionale. Su un lotto il setup si ammortizza e il vantaggio del tornio svizzero torna.
Finitura superficiale e operazioni successive
I torni svizzeri producono una buona finitura di tornitura sul diametro esterno perché il pezzo è supportato rigidamente. Con utensili motorizzati e contromandrino, fori trasversali, cave e lavorazioni sul retro si completano spesso in un ciclo, eliminando una seconda operazione e il suo errore di riposizionamento.
Se un pezzo richiede una finitura fine su una faccia specifica, indicate il valore Ra solo dove serve alla funzione. Finiture generalizzate su tutto il disegno aggiungono lucidatura senza aggiungere funzione.
Una breve lista di decisione
- L/D oltre 3:1? Propendere per il tornio svizzero.
- Diametro sotto 20 mm con tolleranza stretta? Propendere per il tornio svizzero.
- Forma prismatica o forte asportazione? Centro di lavoro.
- Pezzo singolo di grande diametro? Tornio tradizionale.
- Lotto in serie con caratteristiche trasversali? Tornio svizzero con contromandrino e utensili motorizzati.
- Barra non tonda o non rettificata? Verificate con l'officina prima di dare per scontato che una ghiera di guida la lavori.
Se siete incerti, inviate il disegno. L'instradamento di processo fa parte della revisione DFM, ed è più economico cambiarlo prima che gli utensili siano attrezzati.
Domande frequenti
Un tornio svizzero può fare pezzi oltre Ø20 mm?
Sulle nostre macchine no: la nostra gamma svizzera va da Ø1 mm a Ø20 mm di barra. I pezzi più grandi vanno su torni CNC a mandrino fisso o centri di lavoro a 5 assi, che è una ripartizione normale in un'officina conto terzi.
Ogni pezzo snello ha bisogno di una ghiera di guida?
No. I pezzi corti con basso rapporto L/D vanno bene su mandrino fisso. La ghiera si giustifica man mano che il pezzo si allunga rispetto al diametro, o quando una tolleranza stretta deve reggere su una lunghezza elevata.
La tornitura svizzera costa di più a basso volume?
Il setup è più pesante perché ghiera e caricatore vanno abbinati al materiale, quindi a volume molto basso un tornio tradizionale può costare meno. Con l'aumentare della quantità la lavorazione incustodita inverte di solito questo rapporto.
Che barra serve a un tornio svizzero?
Barra tonda e rettificata - di norma h9 o h11 - entro una banda stretta di diametro, perché il materiale passa nella ghiera di guida. La barra trafilata a freddo o brillante è comune; materiale molto fuori tondo non tiene la tolleranza.
Inviate i disegni per la revisione DFM e il preventivo
Email: mc@chxmetal.com | WhatsApp: +86-181-3885-0989
Shenzhen Changhexin Precision Hardware Co., Ltd. (CHX Metal) · Shajing Street, Bao'an District, Shenzhen, Guangdong, China · ISO 9001:2015 (NOA198428) · ISO 14001:2015 (NOA2100184)
Domande frequenti
Un tornio svizzero può fare pezzi oltre Ø20 mm? Sulle nostre macchine no: la nostra gamma svizzera va da Ø1 mm a Ø20 mm di barra. I pezzi più grandi vanno su torni CNC a mandrino fisso o centri di lavoro a 5 assi, che è una ripartizione normale in un'officina conto terzi.
Ogni pezzo snello ha bisogno di una ghiera di guida? No. I pezzi corti con basso rapporto L/D vanno bene su mandrino fisso. La ghiera si giustifica man mano che il pezzo si allunga rispetto al diametro, o quando una tolleranza stretta deve reggere su una lunghezza elevata.
La tornitura svizzera costa di più a basso volume? Il setup è più pesante perché ghiera e caricatore vanno abbinati al materiale, quindi a volume molto basso un tornio tradizionale può costare meno. Con l'aumentare della quantità la lavorazione incustodita inverte di solito questo rapporto.
Che barra serve a un tornio svizzero? Barra tonda e rettificata - di norma h9 o h11 - entro una banda stretta di diametro, perché il materiale passa nella ghiera di guida. La barra trafilata a freddo o brillante è comune; materiale molto fuori tondo non tiene la tolleranza.