Mecanizado CNC a medida: fresado, torneado y decoletaje
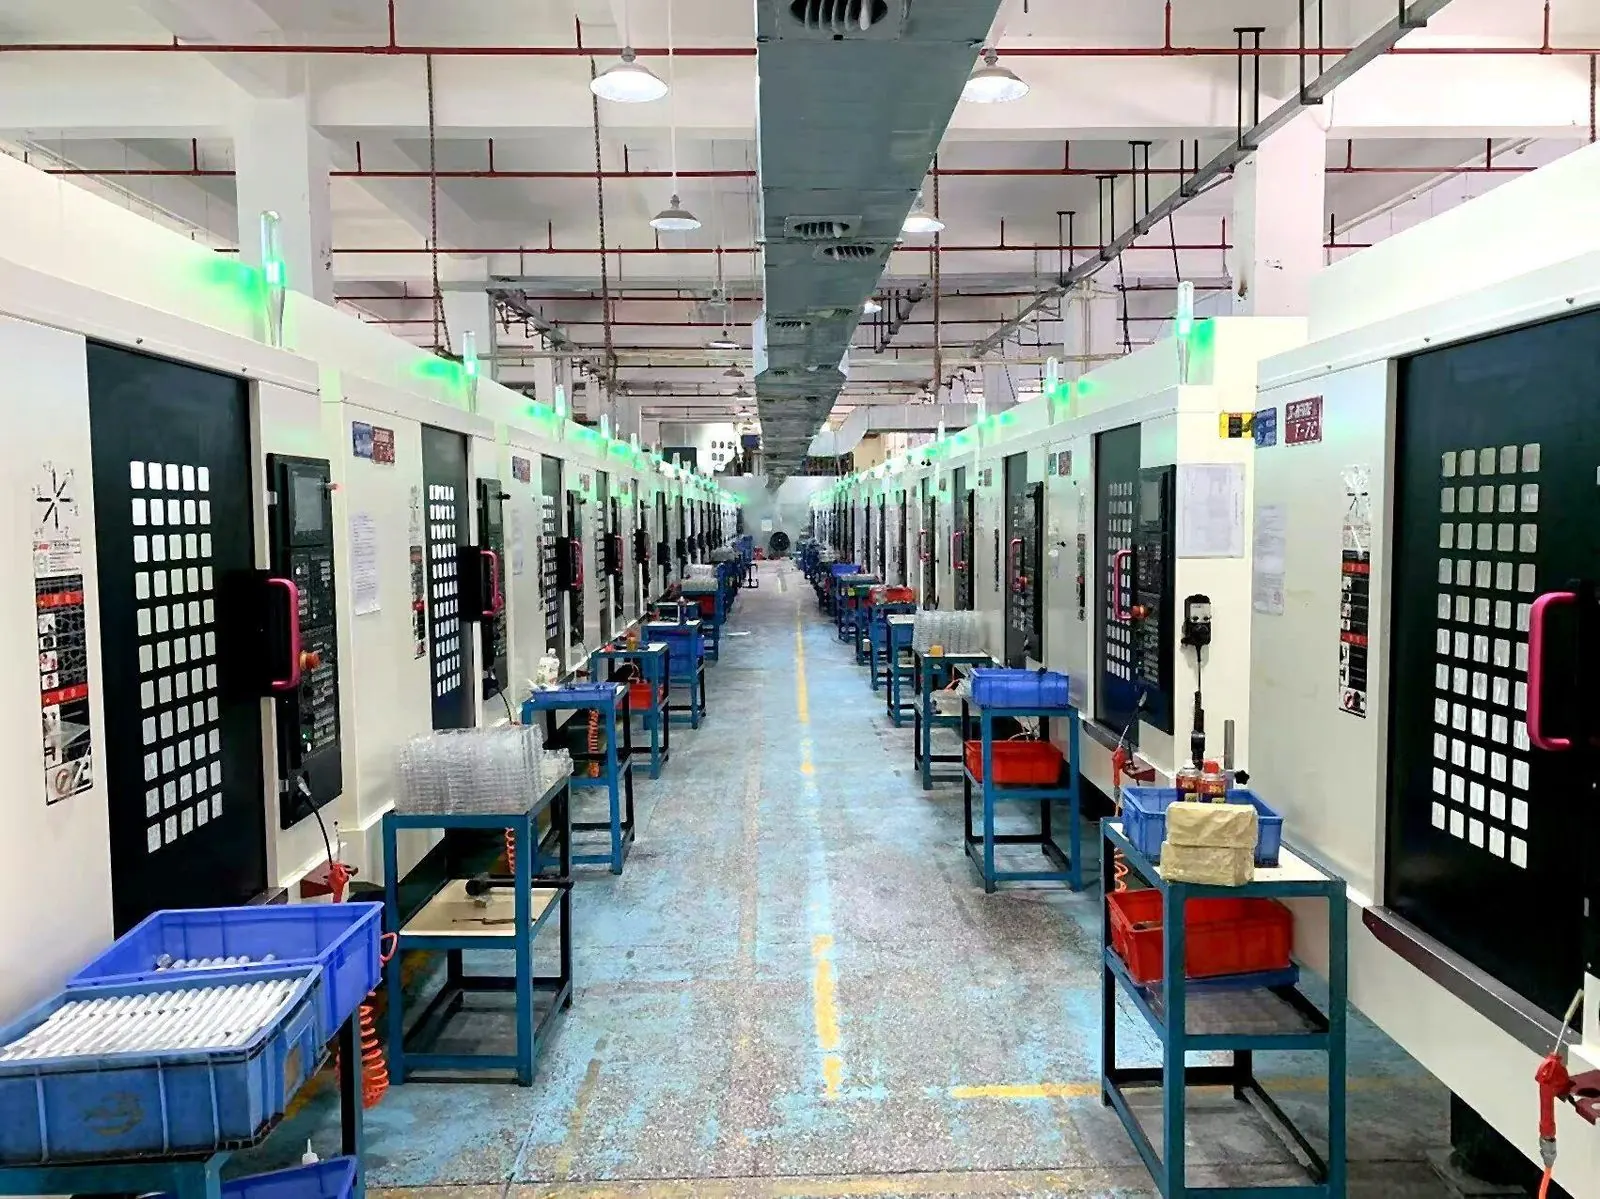
CHX Metal mecaniza piezas de precisión sobre plano en Shenzhen desde 1 pieza. Tres procesos internos: fresado de 3 ejes, 3+2 y 5 ejes en 100 centros de mecanizado, torneado CNC en 50 tornos y decoletaje de cabezal móvil en 70 tornos Tsugami (Ø 2,0–20 mm). Cotas críticas a ± 0,005 mm, cotas generales ISO 2768-m, prototipo en 3–7 días, serie en 7–15 días, EXW o FOB Shenzhen, presupuesto en 24 h.
| Procesos | Fresado 3 ejes, 3+2 y 5 ejes; torneado CNC; decoletaje de cabezal móvil; rectificado plano; electroerosión |
|---|---|
| Parque | 220 máquinas CNC: 100 centros de mecanizado (30 en 3+2), 50 tornos CNC, 70 tornos Tsugami de cabezal móvil |
| Rango de medida | Piezas de pocos milímetros hasta 1.000 mm de envolvente; decoletaje de Ø 2,0 a 20 mm (B0206) y Ø 1–6 mm (tipo Cam) |
| Tolerancia | ± 0,005 mm en cotas críticas; ISO 2768-m en cotas generales; más ajustado a petición tras estudio |
| Cantidad mínima | 1 pieza; precios decrecientes por tramos, acuerdos marco anuales posibles |
| Plazos | Prototipo 3–7 días laborables; serie 7–15 días; tratamiento superficial +3–7 días |
| Materiales | Aluminio 6061/7075/5052, inox 303/304/316L, latón C360/C260, titanio Grado 2 y Ti-6Al-4V, aceros 1045/D2/H13, PEEK, POM, poliamida |
| Acabados | Anodizado Tipo II y III, niquelado, cincado, dorado, plateado, pintura en polvo, granallado, pulido, pasivado, oxidación negra |
| Control | MMC, comparador óptico, rugosímetro, durómetro; primera pieza, en proceso y final |
| Capacidad | 5.000.000 piezas al mes, nave de 5.000 m² |
| Incoterms | EXW y FOB Shenzhen |
Fresado CNC: 3 ejes, 3+2 y 5 ejes
El fresado cubre las piezas prismáticas: carcasas, bridas, placas base, soportes, cajas y componentes estructurales. Los centros de 3 ejes tratan geometrías con caras accesibles; las máquinas 3+2 (30 unidades) orientan la pieza para mecanizar cinco caras en un solo amarre, lo que elimina las reentradas y el error de reposicionamiento que introducen. El fresado de 5 ejes simultáneos se reserva para superficies alabeadas, álabes, nervios inclinados y piezas cuya accesibilidad impide un amarre convencional.
La precisión útil no depende solo de la máquina: depende del amarre, de la rigidez de la herramienta y de la estrategia de desbaste. En una pared delgada, un desbaste demasiado agresivo genera una deformación elástica que reaparece tras el desmontaje; por eso las trayectorias se calculan con pasadas de acabado simétricas en ambas caras.
Torneado CNC y decoletaje de cabezal móvil
Los 50 tornos CNC mecanizan piezas de Ø 1 a 300 mm: ejes, casquillos, racores, cuerpos de cilindro, insertos roscados, piezas de conectividad. El torneado clásico conviene a piezas cortas y rígidas; por encima de una relación longitud/diámetro de 3, la pieza flexiona bajo el esfuerzo de corte y se pierde la concentricidad.
Ahí entra el decoletaje de cabezal móvil: los 70 tornos Tsugami guían la barra junto a la herramienta, lo que permite mecanizar piezas largas y esbeltas sin desviación. Los modelos B0206 cubren Ø 2,0 a 20 mm y los modelos tipo Cam Ø 1 a 6 mm. Esta capacidad es determinante para ejes de micromotores, terminales de conectores, piezas de relojería, componentes de implante y husillos de precisión. Las máquinas de la serie 46 trabajan únicamente en barra: las piezas que exigen bruto en plato se derivan al torneado CNC convencional.
Materiales y acabados
Aluminio 6061-T6, 7075-T6 y 5052; inox 303, 304 y 316L; titanio Grado 2 y Ti-6Al-4V (TC4); latones C360 y C260; cobre C101; aceros 1045 y 1144; aceros de herramientas D2 y H13; plásticos técnicos PEEK, POM y poliamida. Para cada material se ajustan velocidad de corte, herramienta y estrategia de acabado: el aluminio 7075 se deforma menos que el 6061 a igual pared pero se anodiza con más dificultad en color uniforme, el 316L exige herramientas nuevas para evitar el acritudamiento, el PEEK requiere secado previo so pena de burbujas tras el mecanizado.
Acabados realizados o dirigidos internamente: anodizado Tipo II y Tipo III (incoloro, negro, colores), niquelado químico, cincado, dorado y plateado sobre conectores, pintura en polvo, granallado, cepillado, pulido, pasivado y oxidación negra. Las piezas estéticas se controlan bajo luz normalizada, con criterios de aspecto definidos antes de producir y no después.
Tolerancias, control y documentación
Las cotas críticas — taladros, apoyos, caras de estanqueidad, distancias entre ejes — se mantienen a ± 0,005 mm; las cotas generales siguen ISO 2768-m salvo indicación en plano. Aplicar la banda ajustada en todo encarece la pieza sin aportar función: los comentarios DFM señalan expresamente las cotas sobretoleradas.
Cada lote se entrega con certificado de material trazable al número de colada (EN 10204 3.1) e informe dimensional con los valores medidos. A petición: datos SPC sobre características críticas, expediente PPAP, informe FAI, control de primera pieza con fotos de medición.
Series, plazos e industrialización
Prototipo en 3–7 días laborables tras validar plano y presupuesto, serie en 7–15 días, tratamiento superficial en 3–7 días adicionales. Las piezas se limpian, se protegen contra golpes y humedad y se embalan en bandejas a medida o espuma EPE para exportación. En programas repetitivos, máquinas, utillajes y calibres se dedican a la referencia, lo que estabiliza la capacidad de proceso de un lote a otro.
Incoterms y logística
Trabajamos en EXW y FOB Shenzhen. En FOB entregamos la mercancía despachada de exportación a bordo del buque designado por el comprador; en EXW la mercancía se pone a disposición en el taller. El flete, el seguro y los aranceles de importación corren por cuenta del comprador, que mantiene el control de su transitario y la trazabilidad del envío. Peso, volumen, número de bultos y valor declarado se facilitan con la factura comercial para permitir el cálculo del coste rendido.
Páginas técnicas detalladas
Las páginas técnicas en profundidad están en inglés y sirven de referencia a los proyectos europeos:
- Capacidad de tolerancia ± 0,005 mm
- Decoletaje de cabezal móvil
- Mecanizado de titanio Ti-6Al-4V
- Mecanizado de PEEK
- Refrigeración líquida y placas frías
- Informe de control, FAI y PPAP
Preguntas frecuentes
¿Qué tolerancia pueden mantener realmente?
± 0,005 mm en cotas críticas, siempre que la cota sea accesible y el amarre lo permita. En cotas generales, ISO 2768-m basta en la mayoría de los casos y reduce el coste. Una tolerancia más ajustada se estudia caso por caso, con validación en pieza prototipo antes de la serie.
¿Qué plazo para un prototipo y para la serie?
3 a 7 días laborables para un prototipo tras validar plano y presupuesto, sin contar el tratamiento superficial que añade 3 a 7 días. La serie requiere 7 a 15 días según cantidad y número de operaciones. El plazo del presupuesto incluye el tratamiento, no solo el mecanizado.
¿Cuál es la cantidad mínima?
1 pieza. El precio unitario es más alto en una pieza única porque el programa y el ajuste no se amortizan, pero no hay umbral impuesto. Los tramos decrecientes se sitúan habitualmente en 50, 500 y 5.000 piezas.
¿Cómo se gestionan los planos confidenciales?
Se firma un acuerdo de confidencialidad antes de intercambiar archivos. Los planos no se difunden a terceros, ninguna pieza se subcontrata fuera de la planta sin acuerdo escrito y los archivos pueden eliminarse a petición al cerrar el programa.
¿Qué incoterms ofrecen?
EXW y FOB Shenzhen. El flete, el seguro y los aranceles de importación quedan a cargo del comprador, que conserva la elección de transitario. Los documentos de exportación, el peso y el volumen se facilitan para calcular el coste rendido.
Parque de máquinas, plantilla y certificaciones: sobre la fábrica. Para obtener precio: enviar un plano.
Envíe su plano y reciba precio en 24 horas
Nombre, correo y lo que necesita. Adjunte el plano en STEP, PDF, DXF o una foto de la pieza — respondemos con precio unitario, cantidad mínima y plazo, normalmente en un día laborable.
¿Prefiere el correo? Envíe los planos a mc@chxmetal.com.
Esta página en otros idiomas: English Deutsch Italiano Français