Usinagem CNC sob medida: fresamento, torneamento e decoletagem
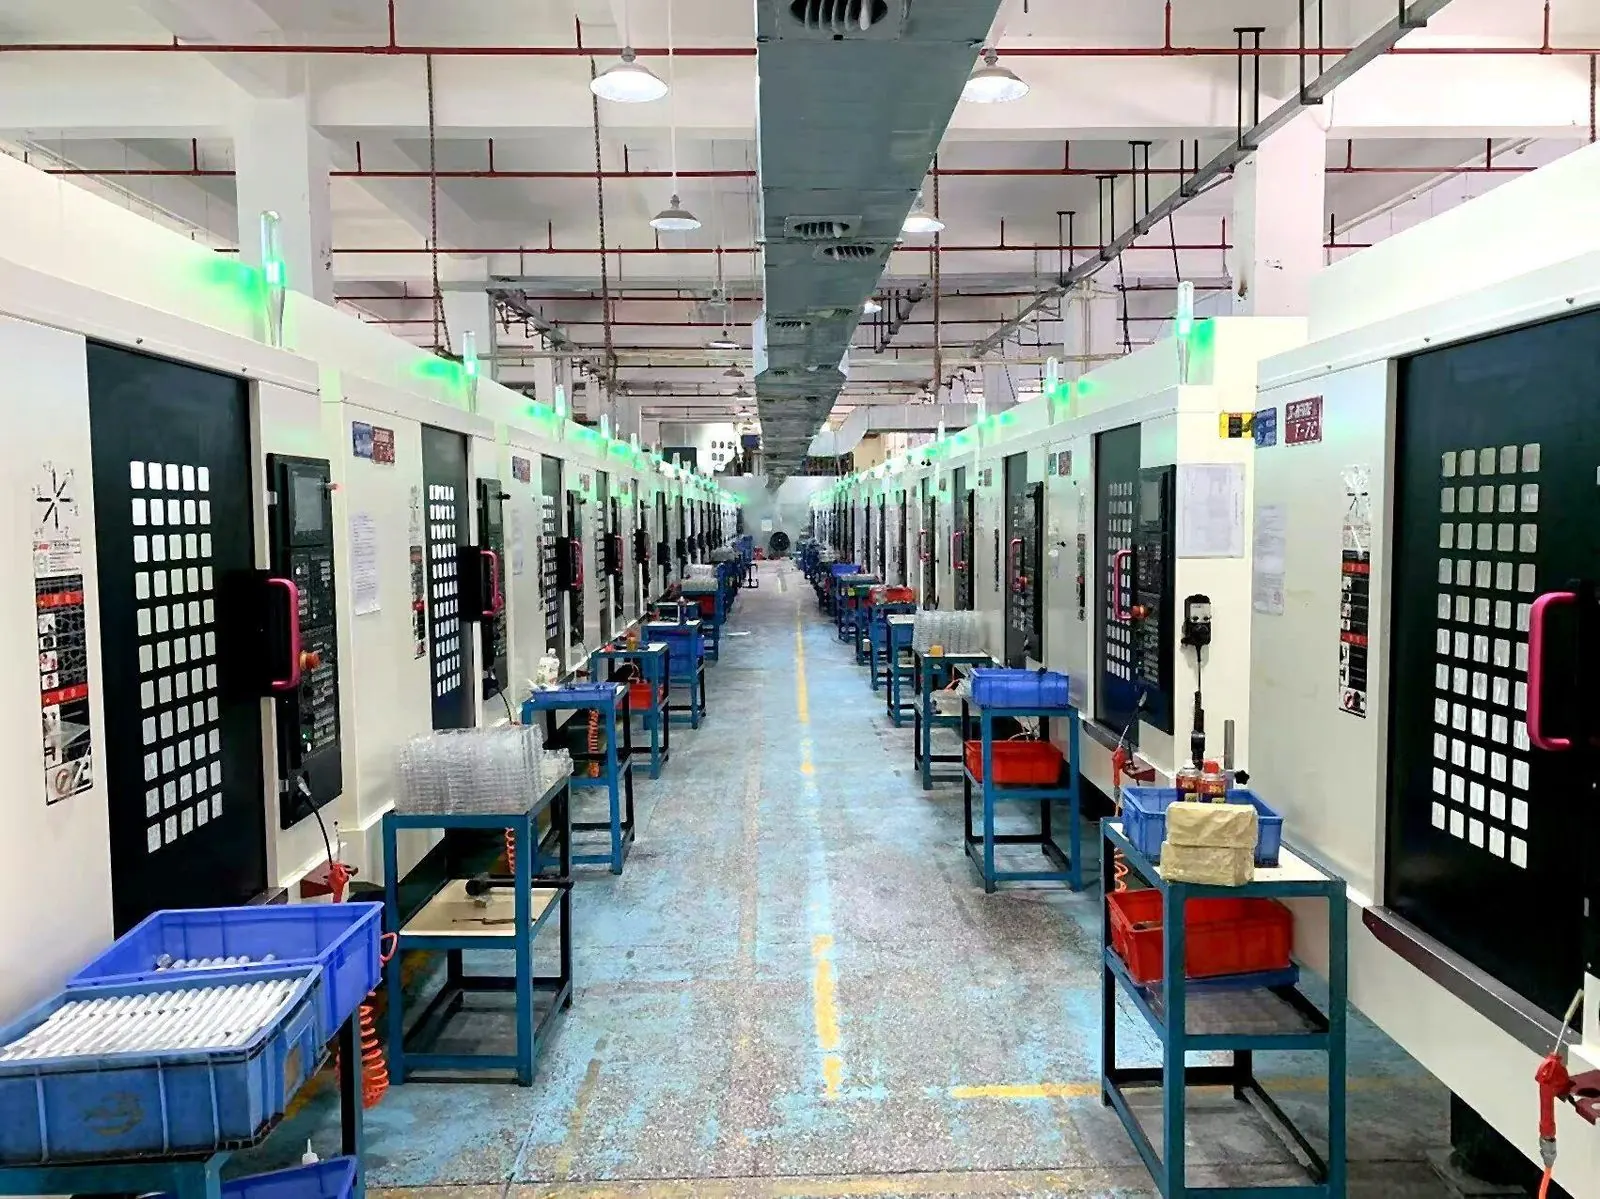
A CHX Metal usina peças de precisão a partir de desenho em Shenzhen, a partir de 1 peça. Três processos internos: fresamento de 3 eixos, 3+2 e 5 eixos em 100 centros de usinagem, torneamento CNC em 50 tornos e decoletagem de cabeçote móvel em 70 tornos Tsugami (Ø 2,0–20 mm). Cotas críticas em ± 0,005 mm, cotas gerais ISO 2768-m, protótipo em 3–7 dias, série em 7–15 dias, EXW ou FOB Shenzhen, orçamento em 24 h.
| Processos | Fresamento 3 eixos, 3+2 e 5 eixos; torneamento CNC; decoletagem de cabeçote móvel; retificação plana; eletroerosão |
|---|---|
| Parque | 220 máquinas CNC: 100 centros de usinagem (30 em 3+2), 50 tornos CNC, 70 tornos Tsugami de cabeçote móvel |
| Faixa de medida | Peças de poucos milímetros até 1.000 mm de envelope; decoletagem de Ø 2,0 a 20 mm (B0206) e Ø 1–6 mm (tipo Cam) |
| Tolerância | ± 0,005 mm em cotas críticas; ISO 2768-m nas cotas gerais; mais apertado sob consulta após estudo |
| Quantidade mínima | 1 peça; preços decrescentes por faixa, contratos anuais possíveis |
| Prazos | Protótipo 3–7 dias úteis; série 7–15 dias; tratamento superficial +3–7 dias |
| Materiais | Alumínio 6061/7075/5052, inox 303/304/316L, latão C360/C260, titânio Grau 2 e Ti-6Al-4V, aços 1045/D2/H13, PEEK, POM, poliamida |
| Acabamentos | Anodização Tipo II e III, niquelação, zincagem, douração, prateação, pintura a pó, jateamento, polimento, passivação, oxidação negra |
| Controle | MMC, comparador óptico, rugosímetro, durômetro; primeira peça, em processo e final |
| Capacidade | 5.000.000 peças por mês, galpão de 5.000 m² |
| Incoterms | EXW e FOB Shenzhen |
Fresamento CNC: 3 eixos, 3+2 e 5 eixos
O fresamento cobre as peças prismáticas: carcaças, flanges, bases, suportes, caixas e componentes estruturais. Os centros de 3 eixos tratam geometrias com faces acessíveis; as máquinas 3+2 (30 unidades) inclinam a peça para usinar cinco faces em uma única fixação, o que elimina as re-fixações e o erro de reposicionamento que elas introduzem. O fresamento de 5 eixos simultâneos fica reservado a superfícies curvas complexas, pás, nervuras inclinadas e peças cuja acessibilidade impede fixação convencional.
A precisão útil não vem só da máquina: depende da fixação, da rigidez da ferramenta e da estratégia de desbaste. Em parede fina, um desbaste agressivo gera deformação elástica que reaparece depois da desmontagem; por isso as trajetórias são calculadas com passes de acabamento simétricos nas duas faces.
Torneamento CNC e decoletagem de cabeçote móvel
Os 50 tornos CNC usinam peças de Ø 1 a 300 mm: eixos, buchas, conexões, corpos de cilindro, insertos roscados, peças de conectividade. O torneamento clássico atende peças curtas e rígidas; acima de relação comprimento/diâmetro de 3, a peça flexiona sob o esforço de corte e a concentricidade se perde.
É aí que entra a decoletagem de cabeçote móvel: os 70 tornos Tsugami guiam a barra junto à ferramenta, o que permite usinar peças longas e esbeltas sem desvio. Os modelos B0206 cobrem Ø 2,0 a 20 mm e os modelos tipo Cam Ø 1 a 6 mm. Essa capacidade é decisiva para eixos de micromotores, terminais de conectores, peças de relojoaria, componentes de implante e fusos de precisão. As máquinas da série 46 trabalham apenas em barra: peças que exigem bruto em placa são direcionadas ao torneamento CNC convencional.
Materiais e acabamentos
Alumínio 6061-T6, 7075-T6 e 5052; inox 303, 304 e 316L; titânio Grau 2 e Ti-6Al-4V (TC4); latões C360 e C260; cobre C101; aços 1045 e 1144; aços ferramenta D2 e H13; plásticos técnicos PEEK, POM e poliamida. Para cada material ajustam-se velocidade de corte, ferramenta e estratégia de acabamento: o alumínio 7075 deforma menos que o 6061 com a mesma parede, mas anodiza com mais dificuldade em cor uniforme; o 316L exige ferramentas novas para evitar o encruamento; o PEEK precisa de secagem prévia sob pena de bolhas após a usinagem.
Acabamentos feitos ou conduzidos internamente: anodização Tipo II e Tipo III (incolor, preta, cores), niquelação química, zincagem, douração e prateação em conectores, pintura a pó, jateamento, escovação, polimento, passivação e oxidação negra. Peças estéticas são controladas sob luz normalizada, com critérios de aspecto definidos antes de produzir e não depois.
Tolerâncias, controle e documentação
As cotas críticas — furos, assentos, faces de vedação, distâncias entre centros — são mantidas em ± 0,005 mm; as cotas gerais seguem ISO 2768-m salvo indicação no desenho. Aplicar a faixa apertada em tudo encarece a peça sem agregar função: os comentários DFM apontam expressamente as cotas sobretoleradas.
Cada lote é entregue com certificado de material rastreável ao número de corrida (EN 10204 3.1) e relatório dimensional com os valores medidos. Sob solicitação: dados SPC das características críticas, dossiê PPAP, relatório FAI, controle de primeira peça com fotos de medição.
Séries, prazos e industrialização
Protótipo em 3–7 dias úteis após validar desenho e orçamento, série em 7–15 dias, tratamento superficial em 3–7 dias adicionais. As peças são limpas, protegidas contra impacto e umidade e embaladas em bandejas sob medida ou espuma EPE para exportação. Em programas repetitivos, máquinas, dispositivos e calibres são dedicados à referência, o que estabiliza a capabilidade de um lote para o outro.
Incoterms e logística
Trabalhamos em EXW e FOB Shenzhen. No FOB entregamos a mercadoria desembaraçada para exportação a bordo do navio indicado pelo comprador; no EXW a mercadoria é colocada à disposição no galpão. Frete, seguro e tributos de importação ficam por conta do comprador, que mantém o controle do transitário e a rastreabilidade do embarque. Peso, volume, número de volumes e valor declarado são informados com a invoice comercial para permitir o cálculo do custo posto.
Páginas técnicas detalhadas
As páginas técnicas aprofundadas estão em inglês e servem de referência aos projetos europeus:
- Capacidade de tolerância ± 0,005 mm
- Decoletagem de cabeçote móvel
- Usinagem de titânio Ti-6Al-4V
- Usinagem de PEEK
- Refrigeração líquida e cold plates
- Relatório de inspeção, FAI e PPAP
Perguntas frequentes
Que tolerância vocês conseguem manter de fato?
± 0,005 mm em cotas críticas, desde que a cota seja acessível e a fixação permita. Nas cotas gerais, a ISO 2768-m atende na maioria dos casos e reduz o custo. Tolerância mais apertada é estudada caso a caso, com validação em peça protótipo antes da série.
Qual o prazo para protótipo e para a série?
3 a 7 dias úteis para protótipo após validar desenho e orçamento, sem contar o tratamento superficial que acrescenta 3 a 7 dias. A série leva 7 a 15 dias conforme quantidade e número de operações. O prazo do orçamento já considera o tratamento, não só a usinagem.
Qual é a quantidade mínima?
1 peça. O preço unitário é mais alto na peça única porque o programa e o setup não são amortizados, mas não há limite imposto. As faixas decrescentes ficam normalmente em 50, 500 e 5.000 peças.
Como os desenhos confidenciais são tratados?
Um acordo de confidencialidade é assinado antes da troca de arquivos. Os desenhos não são divulgados a terceiros, nenhuma peça é subcontratada fora da planta sem acordo escrito e os arquivos podem ser apagados a pedido ao final do programa.
Quais incoterms vocês oferecem?
EXW e FOB Shenzhen. Frete, seguro e tributos de importação ficam com o comprador, que mantém a escolha do transitário. Documentos de exportação, peso e volume são fornecidos para o cálculo do custo posto.
Parque de máquinas, equipe e certificações: sobre a fábrica. Para obter preço: enviar um desenho.
Envie seu desenho e receba o preço em 24 horas
Nome, e-mail e o que você precisa. Anexe o desenho em STEP, PDF, DXF ou uma foto da peça — respondemos com preço unitário, quantidade mínima e prazo, normalmente em um dia útil.
Prefere e-mail? Envie os desenhos para mc@chxmetal.com.
Esta página em outros idiomas: English Deutsch Italiano Español Français