Fresatura CNC a 5 assi o 3 assi: quando usare quale
A cura del team engineering CHX Metal · Pubblicato il 9 ottobre 2026
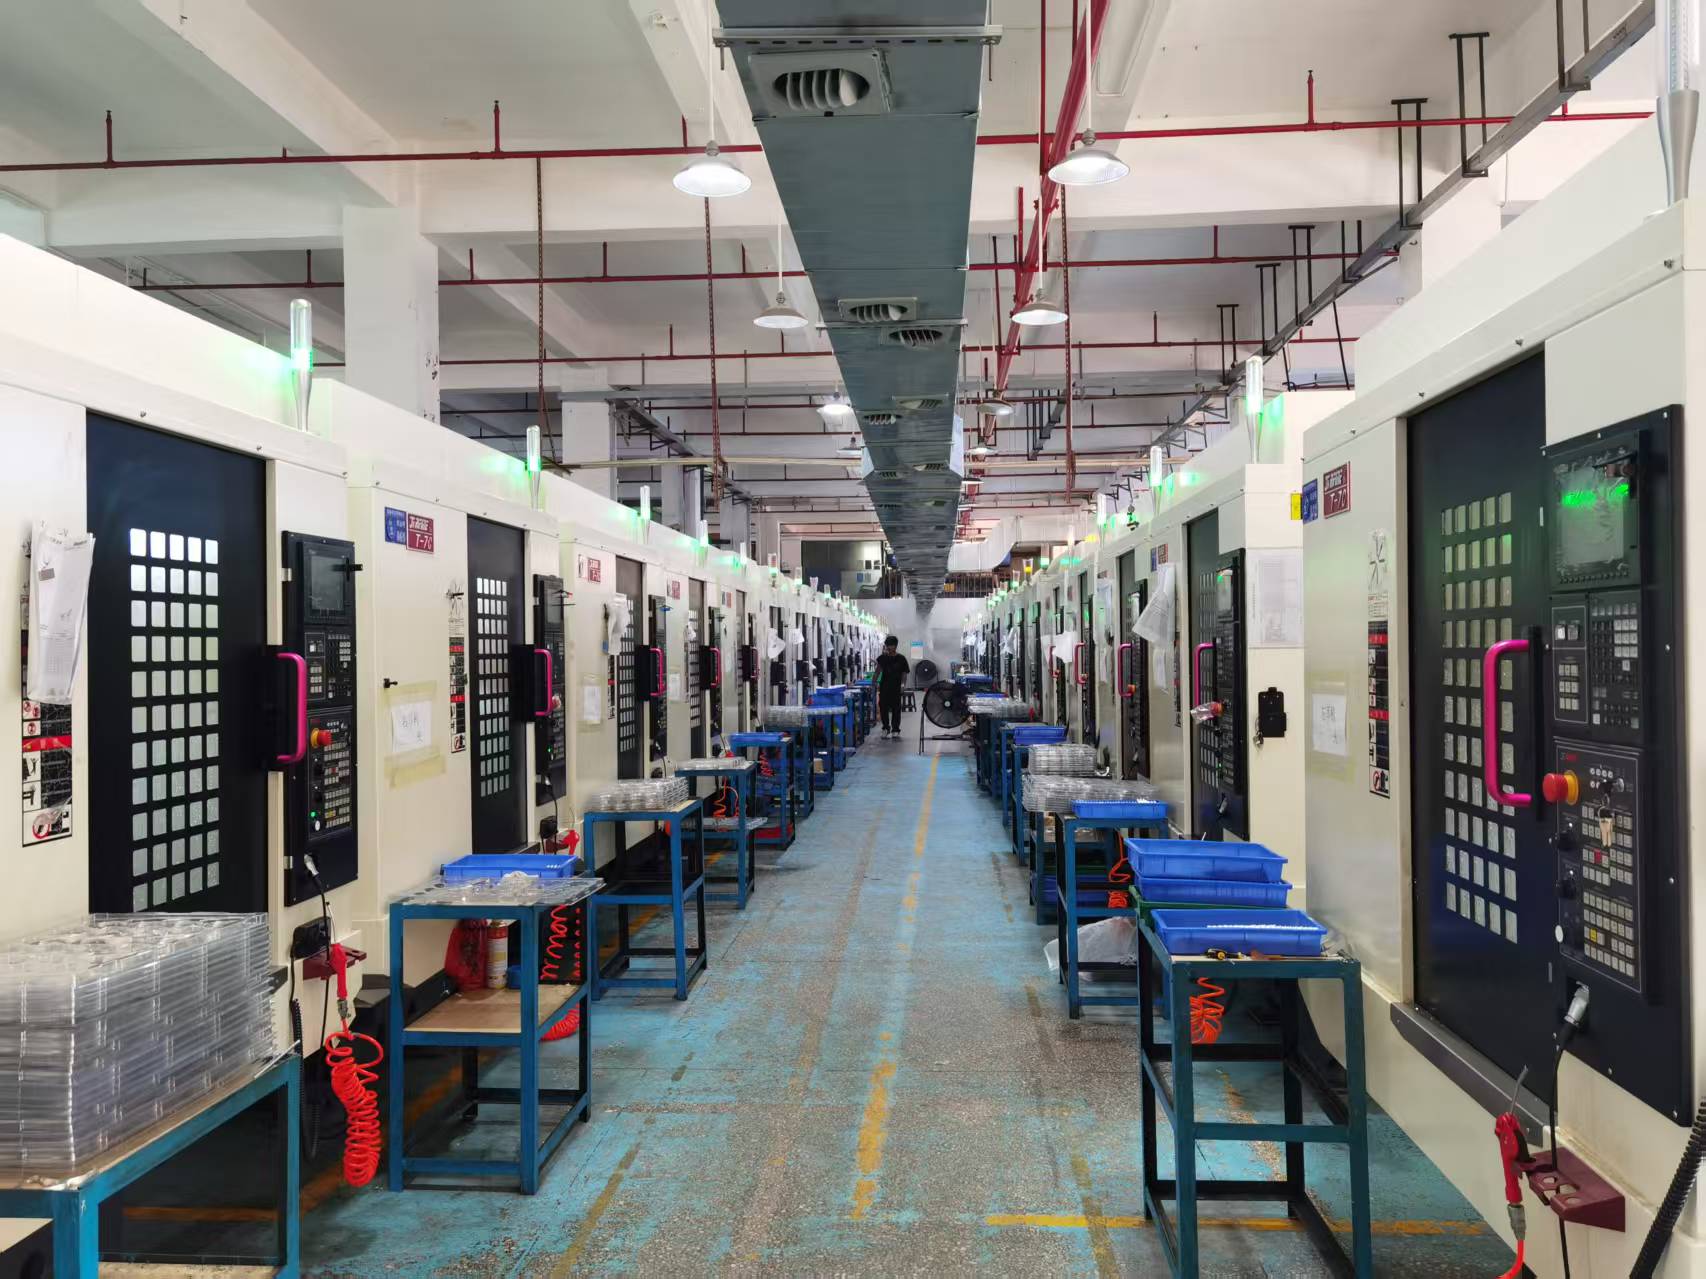
Quando la fresatura CNC a 5 assi vale la pena e quando bastano 3 assi - lavorazione simultanea e indicizzata, riduzione dei setup, costi e note di progettazione per la produzione. CHX Metal gestisce 220 macchine CNC a Shenzhen, tra cui torni svizzeri e centri di lavoro a 5 assi.
Cinque assi non sono automaticamente meglio di tre. Danno accesso, precisione e meno setup - e costano di più all'ora. La domanda utile è quali pezzi ne hanno davvero bisogno.
Che cosa fa ciascuna
Una macchina a 3 assi muove l'utensile in X, Y e Z mentre il pezzo resta fermo. È il cavallo da tiro della lavorazione, e per pezzi raggiungibili da poche facce è rapida, rigida ed economica all'ora.
Una macchina a 5 assi aggiunge due assi rotativi, così l'utensile può avvicinare il pezzo quasi da ogni direzione. Questi assi si usano in due modi. Nella lavorazione indicizzata (3+2) gli assi rotativi inclinano il pezzo in un nuovo orientamento e si bloccano, poi si esegue un normale taglio a 3 assi. Nella lavorazione simultanea tutti e cinque gli assi si muovono insieme durante il taglio.
Che cosa danno gli assi in più
- Accesso. Tasche profonde, sottosquadri e caratteristiche sul fianco di un pezzo si raggiungono in un setup invece che in diversi.
- Meno setup. Ogni ripresa è un'occasione di perdere posizione. Lavorare più facce in un setup elimina l'errore di somma tra le posizioni dell'attrezzatura.
- Migliore impegno dell'utensile. Il moto simultaneo mantiene la fresa a un angolo efficiente, il che può accorciare il tempo ciclo sulle superfici sagomate e migliorare la finitura.
- Geometrie complesse. Giranti, scatole sagomate e forme organiche che in tre assi semplicemente non si raggiungono.
Quando i 3 assi sono la risposta giusta
Molti pezzi buoni sono pezzi a 3 assi. Se un pezzo ha caratteristiche prismatiche su facce accessibili, sta in morsa o in attrezzatura e non richiede una superficie sagomata, una macchina a 3 assi lo produce di solito più rapida ed economica. Scegliere 3 assi qui non è un compromesso: è il processo corretto.
La trappola è usare una macchina a 5 assi perché è libera, pagando poi la sua tariffa più alta per un lavoro che una 3 assi finirebbe prima.
Quando i 5 assi convengono
- Il pezzo ha caratteristiche su più facce e altrimenti richiederebbe più setup.
- Una relazione di tolleranza attraversa due facce che non sono entrambe raggiungibili da un solo orientamento a 3 assi.
- La geometria è sagomata o organica: una scatola scolpita, una superficie di flusso, una staffa complessa.
- Il pezzo è grande e pesante, quindi riattrezzare è lento o rischioso.
- Il volume è basso e le iterazioni frequenti, quindi il tempo di setup domina il costo.
Costo, setup e come decidere
La lavorazione a 5 assi ha una tariffa macchina più alta e richiede programmazione e attrezzaggio più capaci. Recupera quel costo quando toglie setup, elimina una seconda operazione o rende possibile un pezzo altrimenti impossibile. Su un pezzo semplice in alto volume raramente ci riesce.
Una regola pratica: contate i setup. Se un pezzo richiede tre o più orientamenti su una macchina a 3 assi, e le tolleranze tra quelle facce contano, i 5 assi sono di solito la via migliore. Se ne bastano uno o due, i 3 assi sono di solito più rapidi.
In CHX Metal i pezzi prismatici e sagomati vanno ai centri di lavoro a 5 assi, mentre i pezzi a rivoluzione e snelli vanno ai torni svizzeri e CNC, così ogni pezzo gira sul processo adatto e non su quello che è libero.
Note DFM
- Progettate un unico datum di attrezzaggio e riferitelo alle tolleranze, così un pezzo a 5 assi si finisce senza ripresa.
- Mantenete raggiungibili le tasche profonde: una macchina a 5 assi aiuta, ma l'utensile ha comunque bisogno di un percorso rigido verso il taglio.
- Se una superficie è sagomata, indicate quali superfici sono funzionali e quali estetiche, così lo sforzo di finitura va dove conta.
- Per pezzi semplici in alto volume aspettatevi che il preventivo instradi sui 3 assi: è un vantaggio, non un declassamento.
Domande frequenti
La lavorazione a 5 assi è sempre più precisa?
Non automaticamente. Cinque assi possono migliorare la precisione togliendo setup e permettendo di finire il pezzo da un solo datum, ma un pezzo semplice può essere altrettanto preciso - e più rapido - su una macchina a 3 assi.
Qual è la differenza tra 5 assi indicizzati e simultanei?
Gli indicizzati (3+2) inclinano e bloccano gli assi rotativi, poi tagliano su tre assi. I simultanei muovono tutti e cinque gli assi durante il taglio, il che si adatta a superfici sagomate e geometrie complesse.
Quando conviene scegliere 3 assi invece di 5?
Quando il pezzo è prismatico, raggiungibile da poche facce e non richiede una superficie sagomata. Una macchina a 3 assi è di solito più rapida ed economica per quel lavoro.
Potete lavorare un pezzo che richiede più facce in un solo setup?
Sì. Lavoriamo pezzi prismatici e sagomati su centri di lavoro a 5 assi, il che permette di completare più facce da un solo datum con meno riprese.
Inviate i disegni per la revisione DFM e il preventivo
Email: mc@chxmetal.com | WhatsApp: +86-181-3885-0989
Shenzhen Changhexin Precision Hardware Co., Ltd. (CHX Metal) · Shajing Street, Bao'an District, Shenzhen, Guangdong, China · ISO 9001:2015 (NOA198428) · ISO 14001:2015 (NOA2100184)
Domande frequenti
La lavorazione a 5 assi è sempre più precisa? Non automaticamente. Cinque assi possono migliorare la precisione togliendo setup e permettendo di finire il pezzo da un solo datum, ma un pezzo semplice può essere altrettanto preciso - e più rapido - su una macchina a 3 assi.
Qual è la differenza tra 5 assi indicizzati e simultanei? Gli indicizzati (3+2) inclinano e bloccano gli assi rotativi, poi tagliano su tre assi. I simultanei muovono tutti e cinque gli assi durante il taglio, il che si adatta a superfici sagomate e geometrie complesse.
Quando conviene scegliere 3 assi invece di 5? Quando il pezzo è prismatico, raggiungibile da poche facce e non richiede una superficie sagomata. Una macchina a 3 assi è di solito più rapida ed economica per quel lavoro.
Potete lavorare un pezzo che richiede più facce in un solo setup? Sì. Lavoriamo pezzi prismatici e sagomati su centri di lavoro a 5 assi, il che permette di completare più facce da un solo datum con meno riprese.